管道氩弧打底焊操作技术方法
采用钨极氩弧焊焊接管道第一层(即打底焊),然后用焊条电弧焊盖面的方法,对提高管道焊接质量有明显的效果,尤其是对高、中合金钢管道及不锈钢管道的焊接更为显著。 氩弧焊打

采用钨极氩弧焊焊接管道第一层(即打底焊),然后用焊条电弧焊盖面的方法,对提高管道焊接质量有明显的效果,尤其是对高、中合金钢管道及不锈钢管道的焊接更为显著。 氩弧焊打
答:用焊丝作为电极,采用氩气作为保护气体的熔化极气体保护电弧焊称为熔化极氩弧焊。金属焊丝既可作为电弧的一个电极,又作为焊缝的填充金属,焊接电流可大大增加,热利用率
答:由于氩气的保护作用好,合金元素不宜烧损,过渡系数比较高。奥氏体不锈钢钨极氩弧焊所得焊缝成形好、没有渣壳、表面光洁、焊接接头具有较高的耐热性和良好的力学性能。
答: (1) 不平衡交流波形。该波形在焊接铝和镁时可以提供足够的表面清理作用,但是在工件上可能会产生较多的热量,采用不平衡交流波形进行焊接的效果比直流正接和直流反接好,
答: (1) 电源极性。大多数铜及铜合金钨极氩弧焊时电源采用直流正接,此时焊件熔深较大。但对铝青铜、铍青铜为破除熔池表面氧化膜,使焊接过程稳定,应采用交流电源。 (2) 预热。
手工钨极氩弧焊主要用于焊接薄板(厚度 6mm )结构。由于氩气的保护作用和氩离子对氧化膜的阴极破碎作用,氩弧焊可以不用焊粉,从而避免了焊后残渣对接头的腐蚀,因此氩弧焊焊
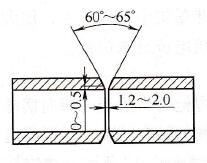
通常,为了使小直径管的钨极氩弧焊电弧燃烧稳定,钨极一般磨成圆锥形,坡口一般采用 V 形。图 5-10 所示为小直径管钨极氩弧焊的组对示意图。装配时,管材坡口及其端部内外表面
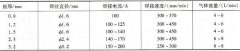
结构钢对接接头手工钨极氩弧焊典型焊接参数见表 3-36 。 表 3-36 结构钢对接接头手工钨极氩弧焊典型焊接参数 注:电源极性为直流正接。电弧电压随弧长而变,以 8 ~ 10V 为宜。保护气
手工钨极氩弧焊时,在不妨碍操作的情况下,应尽可能采用短弧焊,一般弧长为 4~7mm 。喷嘴和焊件表面间距不应超过 10mm 。焊枪应尽量与焊件垂直或与焊件表面保持 70 。 ~85 °夹角,焊
钨极氩弧焊焊接规范主要是焊接电流、焊接速度、电弧电压、钨极直径和形状、气体流量及喷嘴直径等参数。这些参数的选择主要根据焊件的材料、厚度、接头形式以及操作方法等因素