自动钨极氩弧焊有哪些设备
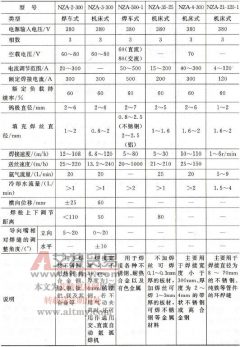
自动钨极氩弧焊设备的送丝和电弧的移动均采用机械装置自动进行,焊接过程稳定,劳动条件好,生产率高,它适用于直缝、环缝、管子对接接头,可分为通用自动钨极氩弧焊设备和专

自动钨极氩弧焊设备的送丝和电弧的移动均采用机械装置自动进行,焊接过程稳定,劳动条件好,生产率高,它适用于直缝、环缝、管子对接接头,可分为通用自动钨极氩弧焊设备和专
答: (1) 采用钨极氩弧焊进行焊接,可以得到高质量的焊接接头。 (2) 可以焊接几乎所有金属及合金。 (3) 可以进行所有位置的焊接。 (4) 焊接中不产生熔渣。 (5) 电弧和焊接熔池具有良好
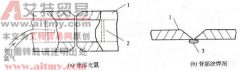
钨极氩弧焊常见缺陷的产生原因及防止方法 缺陷 产生原因 防止方法 焊缝成 形不良 1)焊接参数选择不当 2)焊枪操作运动不均匀 3)送丝方法不当 4)熔池温度控制不好 1)选择正确的焊接参
答:钨极氩弧焊时,由于氩气保护层是柔性的,故极易受到外界因素干扰而遭破坏,其保护效果主要与下列因素有关: (1) 气体流量。对于一定孔径的喷嘴,气体流量越大,保护层抵抗
目前,焊接钛及钛合金最常用的焊接方法是钨极氩弧焊,其次是熔化极氩弧焊、等离子弧焊、真空电子束焊等。其中,钨极氩弧焊是焊接钛及钛合金应用最多的一种焊接方法,尤其是手
钨极氩弧焊与熔化极氩弧焊均是在氩气保护下进行的焊接,焊接时,电流密度大,电弧温度高,弧光强烈,同时,焊接时将产生金属粉尘、有害气体和紫外线等,因此具有一定的危害性
氩弧焊的焊接接头有较高的质量,所以,对于厚度较薄的不锈钢焊件,通常采用氩弧焊,其中又以手工钨极氩弧焊应用最为普遍。 ①手工钨极氩弧焊用于焊接 0.5 ~ 3mm 的不锈钢薄板。
铝及铝合金的钨极氩弧焊主要适用于薄板结构,其操作方法和要领是: ①焊接电源一般采用交流电源,所用氩气为纯氩,纯度不低于 99.9% 。 ②焊前检查钨极装夹情况,钨极应磨成圆锥
钨极氩弧焊适宜焊接小尺寸的黄铜焊件,其焊接工艺与纯铜氩弧焊相同。但黄铜氩弧焊在焊接时还要采取以下措施: ①黄铜氩弧焊时,焊枪的喷口直径要比焊接同样厚度的铝合金大 2
焊接对接缝时,在焊接前把钨极端头调整到对准焊缝中心。钨极的伸出长度在 8 ~ 10mm 为宜,钨极端头到焊件之间距离应为 4 ~ 6mm ,对于不加填充焊丝的电弧长度相应可以小些。焊丝