如何采用气焊补焊铸铁
采用气焊补焊铸铁时,预热气焊、不预热气焊等焊补方法虽然焊前准备上各有差异,但都遵循下述原则。 焊补质量的好坏与准备工作关系很大。一般情况下,准备工作所花费的工时要超

采用气焊补焊铸铁时,预热气焊、不预热气焊等焊补方法虽然焊前准备上各有差异,但都遵循下述原则。 焊补质量的好坏与准备工作关系很大。一般情况下,准备工作所花费的工时要超
电渣焊热源温度较低 (1650 ~ 2000 ℃ ) ,加热和冷却都比较缓慢,因而能有效地避免白口产生,获得加工性能好、与母材性能相同且颜色一致的焊缝。此外,由于电源功率大并采用 1 ~
(1) 工况 KmTBCr20Mo2Cul 高铬铸铁轧辊应用于火电厂磨煤机,为易损部件,对磨损过度轧辊进行堆焊修复,具有实用价值和一定经济价值。 (2) 焊接方法及焊接材料选择 药芯焊丝埋弧堆焊具
常用铸铁补焊方法有气焊、电弧冷焊、热焊和半热焊, CO2 气体保护焊及电渣焊。 (1) 气焊 ①加热温度较低,热量不集中,故加热和冷却都较缓慢,有利于接头的石墨化;②操作灵活,
可采用热焊法、半热焊法;加热减应区法——选择铸件特定部位作为减应区予以加热,以减小阻碍补焊区在焊接过程中自由伸缩的约束,从而降低焊接应力及裂纹发生概率;锤击法——
可使用同质或异质焊接材料进行补焊,使用同质焊接材料时可得铸铁型焊缝,反之则为非铸铁型焊缝。用于铸铁补焊的异质焊接材料有钢基、铜基、镍铜基和镍基四类,其中钢基和镍基
按 GB/T10044-1988 《铸铁焊条及焊丝》标准,铸铁焊丝的型号及化学成分见表 6-1 。铸铁气焊用熔剂牌号为 CJ201 ,其化学成分和特点见表 6-2 ,表 6-3 为除 CJ201 外的几种常用熔剂的参考化学
按 GB/T10044-1988 《铸铁焊条及焊丝》标准,铸铁焊条有 EZFe-2( Z100 、 Z122Fe) 、 EZV( Z116 、 Z117) 、 EZC( Z208 、 Z248) 、 EZCQ( Z238 、 Z258 …
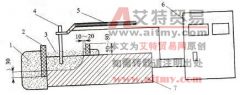
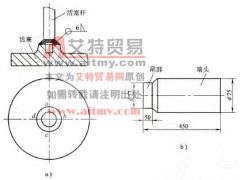
以 HT200 活塞与 Q275 钢活塞杆的 CO2 气体保护焊为例,予以说明。活塞与活塞杆的焊接结构如图 6-9 所示。 图 6-9 活塞与活塞杆的焊接结构 a) 活塞与活塞杆的焊接结构 b )活塞杆的加工尺
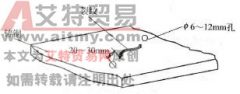
(1) 工况 HT200 液压成形模上镶有 45 钢钢条(见图 6-10 ),尺寸为 350mm × 15mm × 6mm ,如能以焊接取代传统的机械连接,将可取得可观的技术经济效益。 图 6-10 液压成形模横截面示意(