如何选择镍及镍基合金的TIG焊焊接参数
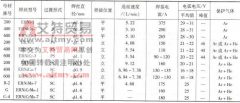
纯镍板及纯镍管的手工 TIG 焊焊接参数见表 10-8 ,厚度为 1.6mm 的 Mo nel 400 自动 TIG 焊焊接参数见表 10-9 。 表 10-8 纯镍板及纯镍管的手工 TIG 焊焊接参数 表 10-9 板厚为 1.6mm…

纯镍板及纯镍管的手工 TIG 焊焊接参数见表 10-8 ,厚度为 1.6mm 的 Mo nel 400 自动 TIG 焊焊接参数见表 10-9 。 表 10-8 纯镍板及纯镍管的手工 TIG 焊焊接参数 表 10-9 板厚为 1.6mm…
(1) 焊丝选择 与 TIG 焊相同,但表 10-5 和表 10-7 中的部分焊丝系 TIG 焊专用,并不适合于 MIG 焊。一般直径≤Φ 1.2mm 焊丝适用于短路过渡焊,Φ 0.8mm 、Φ 1. 2mm 和Φ 1. 6mm 焊丝可…
镍及镍基合金 MIG 焊典型焊接参数见表 10-11 ,镍基合金短路过渡 MIG 焊焊接参数见表 10-12 ,镍基合金脉冲喷射过渡 MIG 焊焊接参数见表 10-13 。 表 10-11 镍及镍基合金 MIG 焊典型焊接参数
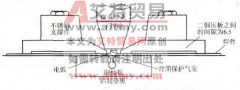
(1) 适用范围 微束型、熔透型和穿透型等离子弧焊均可用于镍及镍基合金的焊接。微束型适用范围为壁厚 0.1~1.0mm 薄板;穿透型焊接厚度在 3~8mm 左右; 1~3mm 板及δ 8mm 板可用熔透型法焊接
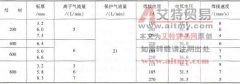
部分镍及镍基合金的 PAW 焊焊接参数例示于表 10-14 和表 10-15 。 表 10-14 穿透型等离子弧焊的典型焊接参数 注:喷嘴孔径Φ 3.5mm ;离子气和保护气配比:φ (Ar)95%+ φ (H2)5% ;背面保护气为
(1) 适用范围 真空电子束焊适用于镍及各类镍基合金的焊接,尤宜于固溶镍基合金(如 Hastelloy N 、 Hastelloy X 、 Inco nel 600 、 Inco nel 625 等)和沉淀强化镍基合金(如 Inco n…
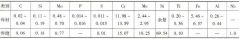
(1) 工况 铸造镍基合金化学成分见表 10-18 。炉筒规格为外径Φ 256mm ,内径Φ 194mm ,长 3750mm ,分三段铸造后对接成整体,如图 10-4a 所示。 表 10-18 母材及焊缝熔敷金属化学成分(质量分