答:根据GB/T12470-2003《埋弧焊用低合金钢焊丝和焊剂》的规定,其型号分类根据焊丝一焊剂组合的熔敷金属力学性能、热处理状态进行划分。焊丝一焊剂组合的型号编制方法为F××××-H×××。
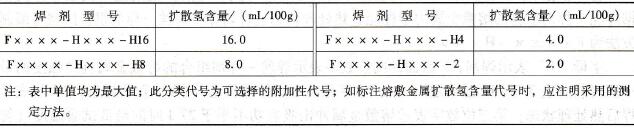
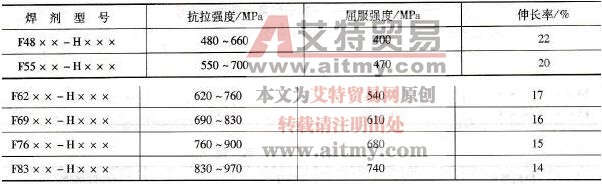
字母“F”表示焊剂;F后面的两位数字表示焊丝一焊剂组合的熔敷金属抗拉强度的最小值(符合表1的规定);第二位字母表示试件的状态,“A”表示焊态,“P”表示焊后热处理状态;第三位数字表示熔敷金属冲击吸收功不小于27 J时的最低试验温度(符合表2的规定);“–”后面的H×××表示焊丝的牌号,焊丝的牌号按GB/T 14957和GB/T 3429执行。如果需要标注熔敷金属中扩散氢含量时(符合表3的规定),可用后缀“H×”表示。
埋弧焊用低合金钢焊丝-焊剂的组合型号举例:
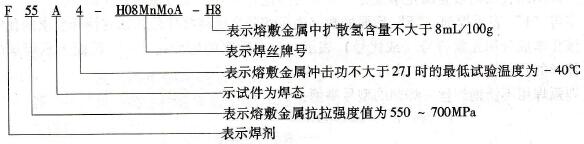
表1 拉伸试验
注:表中单值均为最小值
表2 冲击试验
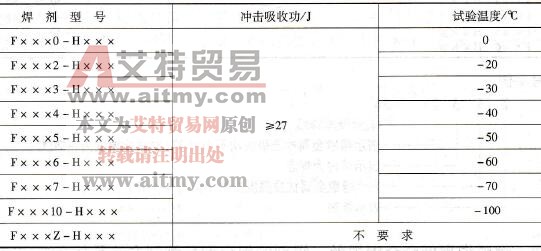
表3 熔敷金属中扩散氢含量