进行TIG焊时采用的不同电源极性各有什么特征
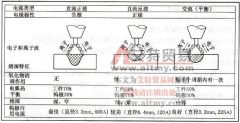
答:进行 TIG 焊时采用的电源极性有直流正接、直流反接以及交流。 (1) 直流正接。焊炬直流正接时,电弧开始时电极金属被加热,当能量足够大时开始从钨极表面释放电子,这个过程被

答:进行 TIG 焊时采用的电源极性有直流正接、直流反接以及交流。 (1) 直流正接。焊炬直流正接时,电弧开始时电极金属被加热,当能量足够大时开始从钨极表面释放电子,这个过程被
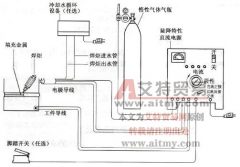
答: (1) 焊接电源应放置在干燥的工作区域,将焊接设备每部分与电源相连,焊接电源开关到“开”位置。 (2) 确保惰性保护气体气瓶安全放置,不会倾倒;摘去气瓶帽,打开气瓶阀门,
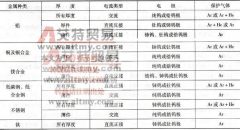
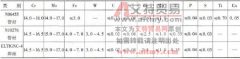
答:表 1 列出了焊接不同材料时推荐使用的钨极及保护气体。 表 1TIG 焊时焊接不同材料推荐使用的钨极及保护气体
答: (1) 陡降特性的弧焊电源、直流或交 / 直流电源。 (2) 钨电极。 (3) 焊炬和附加电缆。 (4) 保护气体、气瓶、减压器或流量表、送气软管。 (5) 接地夹具和导线。 (6) 填充金属。 (7) 踏
答:钨极惰性气体保护焊,简称 TIG 焊,是以高熔点的纯钨或钨合金作电极,用惰性气体(氩气,氦气)或其混合气体作保护气的一种不熔化电弧焊方法。通常把用氩气作保护气体的
答: (1) 采用钨极氩弧焊进行焊接,可以得到高质量的焊接接头。 (2) 可以焊接几乎所有金属及合金。 (3) 可以进行所有位置的焊接。 (4) 焊接中不产生熔渣。 (5) 电弧和焊接熔池具有良好
答: (1) 采用钨极氩弧焊进行焊接,操作者需要有更加熟练的操作技能。 (2) 钨极氩弧焊与其他焊接方法相比熔敷速度和生产效率较低。 (3) 钨极氩弧焊设备更加复杂、成本高。 (4) 对于
电解槽阳极由厚 8mm 的工业纯铝 1035(L4) 和厚 2mm 的工业纯钛 TA2 组成,要求以 TIG 焊焊接。 (1) 焊接性分析 铝、钛间的焊接性如前面所述,两者直接熔焊的焊接性很差,一般只能采用间接
(1) 焊接性分析 在前面,艾特贸易小编 已分析了铜与镍的焊接性,有利因素是两者可无限固溶,不会形成脆性金属间化合物。不利因素是两者物理性质(主要是熔点、热导率、电阻率和
(1) 工况 年产 3.5 万吨丙烯酸酯工程中有三种牌号 Hastellov 合金管道 314m ,母材及配套焊丝的化学成分见表 10-32 ,母材力学性能见表 10-33 。管道直径Φ 21.7~335.6mm ,壁厚 4mm ,共 …