如何确定结构钢对接接头CO2气体保护焊焊接参数
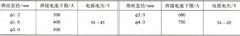
结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-38 。 表 3-38 结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注: 1 .表列焊接速度只指自动焊焊接速度。 2 .表中

结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-38 。 表 3-38 结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注: 1 .表列焊接速度只指自动焊焊接速度。 2 .表中
答:粗丝 ( 焊丝直径 3~5mm) CO2 气体保护焊,用于中厚板的水平位置焊接。它的特点是:焊缝熔化系数高、电弧穿透力强、熔深大。与埋弧自动焊相比,在相同条件下,有着较高的生产率
短路过渡的主要特点是细丝(Φ 0.6~ Φ 1. 2mm )、低电压、小电流。对Φ 0.8~ Φ 1. 6mm 焊丝,最佳电弧电压在 20V 左右。当电弧电压增加至 22~ 28V 时,过大的熔滴将形成以大滴排斥过渡为主
1.为了能够对短路过程进行精确控制,主电路采用工作频率很高的IGBT作为开关功率器件.CO2气体保护焊电源的主电路采用全桥式的结构. 2.80C196KB控制系统构成原理框图 IGBT在CO2气体保护
答: CO2 气体保护焊设备有半自动焊设备和自动焊设备,常用的为半自动焊,即自动送丝的手持焊枪焊接。 CO2 气体保护焊自动焊设备主要由焊接电源、焊枪及送丝机构、 CO2 供气装置和
细颗粒过渡的主要特点是粗丝(大于等于Φ 1. 6mm )、高电压、大电流。某一直径焊丝,当焊接电流增加到一定值,并以适当电弧电压与之匹配,便可由短路过渡转变为细颗粒过渡。例如
进行 CO2 气体保护焊操作时,要保证持枪手臂处于自然状态,手腕能够灵活自由地带动焊枪进行各种操作。 CO2 气体保护焊常用操作姿势如图 4-7 所示。 与焊条电弧焊一样,引弧、运弧及
板材的焊接位置分为平焊、横焊和立焊等,焊接操作时,应注意以下内容。 1 .平焊 平板对接焊一般采用左向焊法。在薄板平对接焊时,焊枪作直线运动,如果有间隙,焊枪可作适当的
与焊条电弧焊一样, CO2 气体保护焊操作存在着触电、弧光辐射、有害气体和烟尘等方面的危害,因此除了要遵守焊条电弧焊的安全保护规定外,还要针对 CO2 气体保护焊的特点采取以下
答: CO2 气体保护焊的操作方法,可按焊枪的移动方向(向右或向左)分为右向焊法及左向焊法,如图 1 所示。 (1) 在采用右向焊法时,熔池可见度及气体保护效果都较好,但因焊丝直指