
以船用管系及附件的B10白铜厚板焊接为例,厚壁管管径为Φ419~Φ914mm,壁厚19mm,母材化学成分见表7-37。
表7-37 母材及焊材熔敷金属化学成分(质量分数,%)
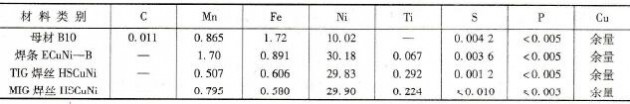
(1)焊接工艺试验 B10试板尺寸δ20mm×350mm×150mm,开30°单V形坡口。选用SMAW、手工TIG、半自动和自动MIG四种焊接方法进行对接平焊,选用焊接材料化学成分见表7-37。试板坡口及两侧15mm范围内清理到位后进行不预热焊,保持层温≤150℃。焊接参数见表7-38。
表7-38 试板焊接参数
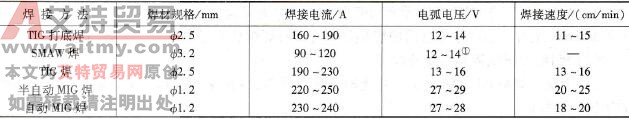
①SMAW焊电弧电压12~14V是不可能的,疑为22~24V之误——编者注。
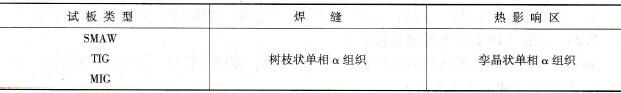
(2)试验结果分析焊缝经RT探伤,TIG和SMAW为Ⅰ级,但点状气孔稍多;半自动和自动MIG为Ⅱ级,也是点状气孔稍多。接头力学性能、硬度和金相组织见表7-39、表7-40和表7-41。可见四种焊接方法接头性能和组织基本一致,均可达到产品要求。
表7-39 接头力学性能试验结果
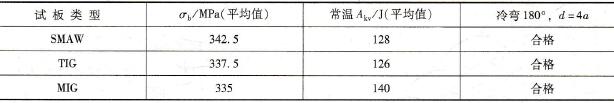
表7-40 接头硬度试验结果
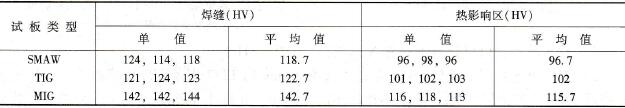
表7-41 接头金相组织
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )