
(1)对口错边量 圆筒形焊件对接接头纵缝和环缝的对口错边量如图7-2所示。
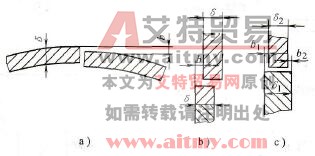
图7-2 圆筒形焊件对接接头纵缝和环缝的对口错边量
a)纵缝b≤0.1δ,且b≤2mm;b)环缝b≤0.15δ,且b≤4mm
c)环缝b1或b2≤0. 25δ2+(δ1-δ2)/2,且b1或b2≤3mm
(2)对口间隙 有等间隙法和不等间隙法两种:
1)等间隙法(见图7-3a):间隙a的大小根据板厚和坡口形式决定,并应作定位焊。

图7-3 铜及铜合金焊件对接接头装配形式
a)等间隙b)不等间隙
2)不等间隙法(见图7-3b):用于3mm以下薄板,可不作定位焊。长缝焊接时不会碰到定位焊点,焊接过程会比较顺利,产生的焊接应力和变形都小。大端间隙a2尺寸可由下面经验公式计算:
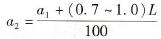
式中 a1-小端间隙尺寸( mm),一般取0.5~1mm;
L-焊缝总长( mm)。
(3)定位焊 对无法采用不等间隙法的对接焊缝和角焊缝都要进行定位焊。定位焊焊高不超过坡口深度的1/3~2/3,焊长约20~30mm,焊点间距应视焊件厚度和焊缝长度而定。定位焊预热要求同正式焊,对永久性定位焊缝的焊接应与正式焊同等对待。
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )