
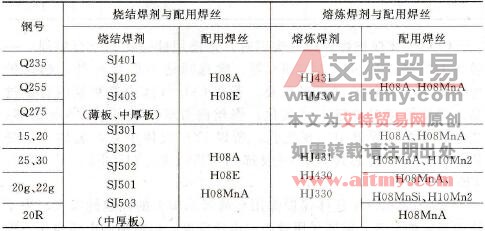
通常,在焊接一般结构时,焊丝可选H08、H08A,配合HJ430、HJ431;焊接重要低碳钢结构时,焊丝选H08MnA,配合HJ431。具体见表9-3。
表9-3 低碳钢埋弧焊焊接材料的选用
埋弧焊采用比焊条电弧焊大得多的焊接规范参数,生产效率较高,熔深也大。对于厚度较大的焊件,可以采用多道焊来完成。多道焊时,由于第一层焊缝里基本金属熔化比例(熔合比)较大,焊缝中含碳量略有升高,再加上第一层的焊缝易形成不利的横截面形状(所谓O形截面),所以在第一层焊缝中容易产生热裂纹。在环缝自动焊时,为防止金属熔池中的液态金属外流及保证焊剂的良好保护作用,焊接位置应从最高处朝旋转的相反方向偏移一段距离,以使熔池保持在焊件的上表面。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )