评定试件和焊缝金属厚度划分的目的是什么
答:为避免重复进行工艺评定和减少评定数量,对钢材作类级别的划分和对试件及焊缝金属的厚度确定一个通用范围是两条重要的途径。为此,在分析试件特性和焊接条件的基础上,从

答:为避免重复进行工艺评定和减少评定数量,对钢材作类级别的划分和对试件及焊缝金属的厚度确定一个通用范围是两条重要的途径。为此,在分析试件特性和焊接条件的基础上,从
焊剂层太薄时,容易露弧,电弧保护不好,容易产生气孔或裂纹;焊剂层太厚时,焊缝变窄,成形系数减小。一般情况下焊剂层厚度应控制在 15~25mm 之间。 通常焊剂粒度对焊缝成形影响
现象: (1) 绝热材料没有按不同的安装部位使用相应防火等级的材料。 (2) 绝热材料选型不当、厚度不够,造成管道(尤其冷冻水管)表面结露。 原因分析: (1) 施工单位对规范不清楚、
当焊件厚度小于 6mm 时,一般采用不开坡口对接焊(重要焊件除外)。焊接正面焊缝时,宜用直径 3. 2mm 或 4.0mm 的焊条,短弧焊接,并使熔深达到板厚的 2/3 ,焊缝宽度为 5 ~ 8mm ,加强
4mm 厚度以下钢板气割时,选用较小的预热火焰能率和较快的切割速度,割嘴应后倾 25 °~ 45 °,割嘴与工件表面的距离应保持 10 ~ 15mm 。这样不仅可以使钢板减小变形,而且钢板的正
(1) 工况 岩滩水电站混流式水轮机转轮直径 8m ,叶片和下环采用 ZG06Cr13Ni4Mo ,叶片δ max=220mm ;转轮和上冠采用 ZG20SiMn ,转轮结构如图 11-15 所示。 图 11-15 转轮结构示意图 图 …
与 07MnNiCrMoVR 钢球罐配套的锻件应为 08MnNiCrMoD ,因故改用 20MnMo 钢锻件,两者厚度分别为 44mm 和 46mm ,其化学成分和力学性能见表 11-21 、表 11-22 。 表 11-21 20Mn…
(1) 工况 合成氨设备中的气化炉下降管壁厚 12mm ,材质 Incoloy 825 ,母材化学成分和力学性能见表 10-25 和表 10-26 。气化炉工作压力 6.5MPa ,工作温度 252 ℃,在强腐蚀性介质中工作,服役
气割角钢厚度在 5mm 以下时,切口容易过热,氧化渣和熔化金属黏在切口下口,很难清理,另外直角面也常常割不齐。为了防止上述缺陷,可采用一次气割完成。将角钢两边着地放置,
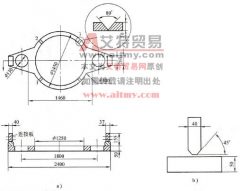
以厚度为 50mm 的纯铜导电法兰的碳弧焊为例。 (1) 工况 法兰结构如图 7-8 所示,由 4 块拼接而成, 4 条对接缝(焊缝 1~4 )各长 100mm ,另有法兰连接板与法兰盘的两条 260mm 长角接缝(