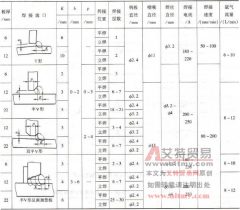
奥氏体不锈钢对接接头钨极氩弧焊常规焊接参数
见表 5-7 。 表 5-7 奥氏体不锈钢对接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )

见表 5-7 。 表 5-7 奥氏体不锈钢对接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
可以采用 MIG 焊或 MAG 焊,但 MAG 焊应用范围有一定限制。 (1) MIG 焊 ①薄板宜采用细径焊丝(Φ 0.8~ Φ 1. 2mm )短路过渡焊,如采用脉冲焊,则可使用Φ 1. 6mm 以下焊丝和小于临界电流的平
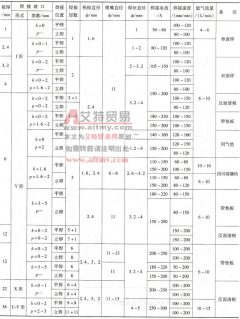
见表 5-8 。 表 5-8 奥氏体不锈钢角接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
(1) 等离子弧焊 奥氏体不锈钢的等离子弧焊焊接性极为优良,熔透型、穿透型皆可应用,但应用范围有别。穿透型用于厚度为 2mm ~ 10mm 板,优点是高效且可单面焊双面成形,但只限于平
(1) 奥氏体 - 铁素体型双相不锈钢 焊接性良好,焊接方法及焊接参数的选择与奥氏体不锈钢大致相同,但在焊接材料选择、预热及焊后冷却速度以及焊接顺序上两者有区别。例如就接触
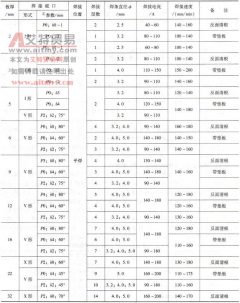
见表 5-5 。 表 5-5 奥氏体不锈钢对接接头焊条电弧焊常规焊接参数 ①除坡口角α为“°”外。 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,
因气焊的铬镍奥氏体不锈钢接头耐蚀性较差,所以一些薄板结构和薄壁小直径的管料在没有耐腐蚀要求的情况下才采用气焊。焊接时,应注意以下方面: 1) 坡口的开设。对接焊接或焊件