如何进行马氏体热强钢T91与奥氏体不锈钢1Cr18Ni9Ti间的焊接
(1) 工况 在大容量、高参数火电机组中, T91 与 1Cr18Ni9Ti 间的焊接屡见不鲜,今以 600MW 超临界机组锅炉过热器主蒸汽管 T91 管座与热电偶保护套管 1Cr18Ni9Ti 间的对接焊为例,予以说明。管

(1) 工况 在大容量、高参数火电机组中, T91 与 1Cr18Ni9Ti 间的焊接屡见不鲜,今以 600MW 超临界机组锅炉过热器主蒸汽管 T91 管座与热电偶保护套管 1Cr18Ni9Ti 间的对接焊为例,予以说明。管
(1) 工况 铁路电气化专用牵引变压器拉板结构中,涉及厚度为 10mm 的 (45+Q235) 钢与无磁钢 15Mn26A14 的互焊。 15Mn26A14 是以 Mn-Al 合金化的典型无 Cr-Nli 奥氏体无磁钢,其化学成分见表 …
(1) 异种奥氏体耐热不锈钢间焊接 选用 E309-16(A302) 、 E309-15(A307) 焊条或 H1Cr25Ni13 焊丝时,焊前可不预热,焊后可不热处理,或作 870~920 ℃的热处理。焊接接头可在不含硫化物的介质中使
(1) 选用 E347-15( A137) 焊条 可用于 w(Ni)16% 奥氏体不锈钢间焊接,接头 650 ℃以下具有热强性。在不含硫化物的气体介质中使用。 750~800 ℃时具有热稳定性。 (2) 选用 E318V-15( A23…
(1) 选用 E316 -16( A102) 焊条 焊前可不预热,焊后可不热处理或作 950~1050 ℃稳定化热处理。接头可在 360 ℃以下非氧化性介质中使用。 (2) 选用 E347-15( A137) 焊条 可用于氧化性液体介质…
应按结构工作条件,选择焊接材料并制订焊接工艺: (1) 选用 E308-15(A107) 焊条或 H1Cr19Ni9 焊丝 焊前可不预热,焊后可不热处理,但可作 950~1050 ℃的稳定化处理。焊接接头可在 360 ℃以下
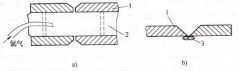
由于氩弧焊的焊接接头有较高的质量,所以对于厚度较小的不锈钢焊件通常采用氩弧焊,其中又以手工钨极氩弧焊应用最为普遍。手工钨极氩弧焊用于焊接 0.5~ 3mm 的不锈钢薄板,一般采
(1) 工况 “西气东输”工程中有 13km 天然气集输管道和 120 亿 m³ 天然气处理厂内部管道需使用该钢,以防止天然气凝结水中 10% 左右氯离子的腐蚀作用,同时满足接头力学性能和低温性
0Cr19Ni9 属奥氏体不锈钢中焊接性最好的钢种之一,可以采用 SMAW 、 SAW 、 TIG 、 MIG/MAG 等多种常规焊接方法施工。对中厚板来说, MIG/MAG 和 SAW 焊更有优势, MIG/MAG 焊可单面焊双面成形…
以设计压力 0. 9MPa ,规格为Φ 2000mm × 2600mm × 8mm 的 1Cr19Ni9Ti 钢 10m³ 葡萄酒发酵罐为例。鉴于第 2 个封头组装定位后,已不可能进行双面焊,为确保底层焊接质量而采用了双人同步 TIG …