如何进行超薄奥氏体不锈钢的常规TIG焊
随微束等离子弧焊的兴起,超薄板的焊接已不再困难。微束等离子弧焊迄今仍未得到应有推广,故常规 TIG 焊目前仍有用武之地。现以厚度为 0.3~1.0mm 的 0Cr18Ni9Ti 超薄板对接焊为例,经验

随微束等离子弧焊的兴起,超薄板的焊接已不再困难。微束等离子弧焊迄今仍未得到应有推广,故常规 TIG 焊目前仍有用武之地。现以厚度为 0.3~1.0mm 的 0Cr18Ni9Ti 超薄板对接焊为例,经验
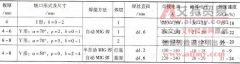
(1) 焊接方法和保护气体 以短路过渡方式的半自动 MIG 焊打底,以获得单面焊双面成形;以喷射过渡方式的自动 MIG 焊填充、盖面,可提高中、厚板熔敷效率。采用φ ( Ar) 91%+ φ (CO2)5%+ φ
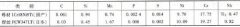
以厚度为 12mm 的 1Cr18Ni9Ti 换热器壳体焊接为例。母材和焊丝化学成分见表 5-40 。焊接参数及接头力学性能见表 5-41 。焊缝成形美观,焊接生产率远高于 SMAW 焊,焊缝组织为 A+ 少量 F ,接
(1) 工况 卷烟厂烟丝过滤网系周长为 2m 、厚度为 0.22mm 的 1Cr18Ni9Ti 闭合圆周网孔钢带,要求耐磨和长期运行不断裂。经试验 TIG 和微束 PAW 均不成功,唯激光焊可胜任。 (2) 焊接工艺试验
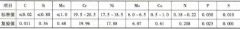
254SMO 钢系用于耐含卤化物(氯化物、溴化物、氟化物)介质腐蚀的超低碳、高强度(比 316L 高约 50% )超级奥氏体不锈钢,对硫酸、硝酸、稀盐酸、醋酸、氟硅酸、氢氟酸等介质都有良
除遵守焊条电弧焊常规工艺要求外,与焊接其他钢材的区别有: (1) 预热和焊后热处理 可不预热,一般情况下也不作焊后热处理。 (2) 焊接材料选择 须同时顾及与母材的等强要求和等成
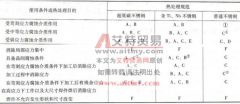
焊后热处理规范见表 5-3 。 表 5-3 铬镍不锈钢加工及焊后热处理参数 注: A- 完全退火, 1065 ~ 1120 ℃缓冷; B- 退火, 850~950 ℃缓冷; c- 同溶处理, 1065~1120 ℃水冷或急冷; D- 消…
除遵守埋弧焊常规工艺要求外,与焊接其他钢材的区别有: ①在结构允许情况下,应尽量选用低碳、超低碳母材和 C 、 S 、 P 等杂质都得到严格控制的超纯不锈钢。 ②为抑制热裂与晶
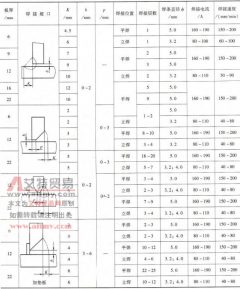
见表 5-6 。 表 5-6 奥氏体不锈钢角接接头焊条电弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
奥氏体型不锈钢的钨极氩弧焊焊接工艺与碳钢及低合金钢并无多大区别,中的相关要求也适用于奥氏体不锈钢,而且氩弧焊的低热输入对奥氏体不锈钢更为有利。一般情况下,薄板宜采