对接焊缝射线照相的基本透照方式有哪些
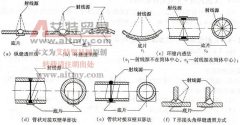
答:如图 1 所示,其中 (a) 为纵缝(包括拼板、简体纵缝)透照法, (b) 为环缝透照法(简体对接操作人员能进入内部贴片), (c) 为环缝内透法(包括射线源不在简体中心的 c1 与射线源

答:如图 1 所示,其中 (a) 为纵缝(包括拼板、简体纵缝)透照法, (b) 为环缝透照法(简体对接操作人员能进入内部贴片), (c) 为环缝内透法(包括射线源不在简体中心的 c1 与射线源
对接焊缝的焊条使用量计算公式如下: 式中 A- 焊缝熔化金属截面积, cm ²; K- 焊脚高, cm ; ρ - 焊缝金属密度, 7.85 × 10⁻³kg/cm ³; l- 焊缝长度, cm ; Ks- 焊条损耗系数,见表 3-3 …
答:垂直固定管的焊接基本上与板状焊件的横焊相同,但因垂直固定管的焊接是一条处于水平位置的环缝,所以为了保持焊条与焊件之间的角度合适 (70 ° ~80 ° ) ,焊条需要沿环形焊缝
焊缝处在水平位置时的焊接操作方法称为平焊法。根据焊接接头形式的不同,平焊法又有对接、搭接和角接平焊等。 平焊时,由于焊缝处在水平位置,熔化金属不会从熔池中流出,并且
焊丝偏距在环缝焊接中有何作用 (1) 内环缝焊接 一般在焊剂垫上焊接。环缝焊剂垫由滚轮和承托焊剂的传送带组成,以筒体自重压紧焊剂层,以焊剂与筒体间摩擦力,在筒体转动时带动
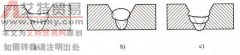
当板厚超过 30mm 时,最好采用开坡口的多层焊或多层多道焊,可获得较好的金相组织、较窄的热影响区和较高的冲击韧度。 板厚超过 30mm 时,最好开 V 形、 Y 形复合坡口,或开双 Y 形坡
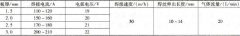
以厚度为 1.5~3mm 、 Q195A~C 板为例,采用φ (Ar)75%+ φ (CO2) 25% 混合气; H08Mn2Si φ 1.0mm 焊丝,直流反接,短路过渡焊,背面设置开有 3.5mm × 0.5mm 浅底半圆槽水冷铜垫…
答:表示对接焊缝几何形状的参数有焊缝宽度、余高、熔深,如图 1 所示。 图 1 对接焊缝几何形状的参数 (1) 焊缝宽度。焊缝表面与母材的交界处称为焊趾。而单道焊缝横截面中,两焊
圆筒节是制造大型管道、锅炉汽包或其他容器的基本零件。它是由钢板放到卷板机上卷圆,然后焊接纵缝而成。若把几个圆筒节对接起来进行环缝焊接,就获得较长的圆筒体。 通常在卷
对接接头横向收缩量可按下式估算: S- 板厚, mm 。 不同接头形式的焊缝横向收缩量参考见表 7-4 。 表 7-4 焊缝横向收缩量参考 mm