对接横焊法的操作要点
横焊缝一般都采用多道焊法。这种焊法易造成焊缝层间夹渣,焊缝外观经常形成条状凹槽而显得不平整。横焊时,由于熔化金属受重力作用有下坠倾向,若掉落在未熔化的下侧坡口上,

横焊缝一般都采用多道焊法。这种焊法易造成焊缝层间夹渣,焊缝外观经常形成条状凹槽而显得不平整。横焊时,由于熔化金属受重力作用有下坠倾向,若掉落在未熔化的下侧坡口上,
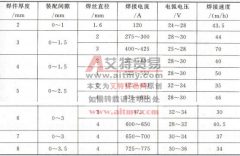
这种焊接工艺,主要是采用较大的焊接电流,将焊件一次焊透,并使焊接熔池在焊剂垫上冷却凝固,以达到一次成形的目的。这样,可提高生产率、减轻劳动强度、改善劳动条件。 在焊
(1) 无坡口预留间隙双面埋弧焊 在焊剂垫上进行无坡口的双面埋弧焊,为保证焊透,必须预留间隙,钢板厚度越大,间隙也应越大。通常在定位焊的反面进行第一面焊缝的施焊。第一面
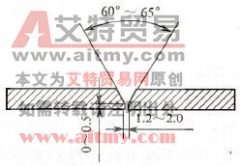
薄板水平对接采用钨极氩弧焊时,通常采用 V 形坡口,其坡口形式如图 6-40 所示。焊前要清除焊丝和坡口表面及其正反两侧 20mm 范围内的油污、水锈等污物,同时,坡口表面及其正反
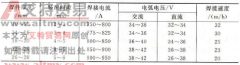
中厚板的水平 CO2 焊一般采用单面焊双面成形的工艺,通常采用 V 形坡口,其坡口形式如图 6-55 所示。焊前要清除坡口及其周围的油污、水锈等,并露出金属光泽。装配时,要根据具体
由于焊丝自动给进,管子对接 CO2 气体保护焊时,为配合并提高其工作效率,通常将焊件放在滚轮架上进行焊接。管子对接的 CO2 气体保护焊采用单面焊双面成形的工艺。 管子对接时,
不开坡口的对接缝自动焊要求装配间隙均匀平直,不允许局部间隙过大。但实际生产中常常存在对接板缝装配间隙不均匀、局部间隙偏大的情况。如不及时调整焊接参数,极易造成局部
当焊件厚度小于 6mm 时,一般采用不开坡口对接焊(重要焊件除外)。焊接正面焊缝时,宜用直径 3. 2mm 或 4.0mm 的焊条,短弧焊接,并使熔深达到板厚的 2/3 ,焊缝宽度为 5 ~ 8mm ,加强
不开坡口的对接接头立焊,常用于薄件的焊接。焊接时除采取上述措施外,还可以适当地采取跳弧法、灭弧法以及幅度较小的锯齿形或月牙形运条法。 施焊时,当电弧引燃后,应将电弧
横焊时,由于熔化金属受重力的作用,容易下淌而产生咬边、焊瘤及未焊透等缺陷。因此,应采用短弧、较小直径的焊条以及选用适当的焊接电流和运条方法。 (1) 不开坡口的对接横焊