马氏体时效钢的电子束焊焊接工艺
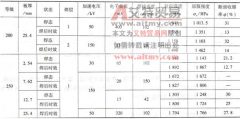
真空电子束焊的保护效果优于任何气体保护焊,故在条件许可情况下应尽量选用。 18Ni 马氏体时效钢真空电子束焊典型焊接参数及接头力学性能见表 4-123 。一种规格Φ 610mm 的马氏体时效

真空电子束焊的保护效果优于任何气体保护焊,故在条件许可情况下应尽量选用。 18Ni 马氏体时效钢真空电子束焊典型焊接参数及接头力学性能见表 4-123 。一种规格Φ 610mm 的马氏体时效
(1) 普通铁素体型不锈钢 ①必须焊前预热,预热温度 100~150 ℃。预热温度随含 Cr 量的提高而提高。 ②必须尽量减少接头高温停留时间,以避免晶粒粗化。故热输入宜小,层温宜低( 1
(1) 控制焊缝金属成分是制订焊接工艺的基础 焊缝金属成分取决于母材与焊接材料的组合,应尽量采用同质焊接材料以保证接头性能。但对含碳较高 ( 如 3Cr13 、 4Cr13) 以及不能按规定进
(1) 除 17-10PH 钢外,三类析出硬化型不锈钢焊接性均属良好。其中马氏体型最好,拘束度不大时不必采取特殊措施;半奥氏体型则须进行相应的焊后热处理甚至冰冷处理(采用奥氏体型焊
(1) 奥氏体 - 铁素体型双相不锈钢 焊接性良好,焊接方法及焊接参数的选择与奥氏体不锈钢大致相同,但在焊接材料选择、预热及焊后冷却速度以及焊接顺序上两者有区别。例如就接触
应根据工况对下列工艺条件加以选择: (1) 浸水焊或不浸水焊 主要影响冷却速度。浸水焊冷却速度大,热影响区碳化物以细网状析出,且析出范围较窄,焊接区脆性也不大。不浸水焊则
9Ni 钢系低碳马氏体低温钢,具有优良低温韧性和焊接性,工作温度可达 - 196 ℃,是制作超低温液体贮罐的理想用材。表 4-21 和表 4-22 为其化学成分和力学性能。 表 4-21 9Ni 钢的化学成分
除对低合金结构钢的常规要求以外,须特别关注的有: ①必须严格控制热输入,以保证过热区低温韧性。故在不发生冷裂前提下应避免接头过热,以免晶粒长大影响接头的塑、韧性和避
09Mn2VDR 压力容器用 -70 ℃低温钢系低碳、大 Mn/Si 比含 V 钢( V 具有细化晶粒功能),焊接性良好,常用焊条电弧焊和埋弧焊焊接。前者可选 E5515-C1 型的 W707Ni 或 E5515-G 型的 W807 焊…
正火钢 06MnNbDR 以低碳、高锰含细化晶粒元素铌而保证其低温韧性,焊接性良好,该钢化学成分、力学性能及低温冲击性能见表 4-4~ 表 4-6 。 表 4-4 06MnNbDR 低温容器用钢的化学成分(质量