大型灰铸铁件的电弧冷焊补焊工艺(实例1)
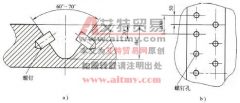
HT200 车床导轨铸造缺陷补焊 缺陷尺寸 80mm × 100mm × 100mm ,位置如图 6-3 所示。 图 6-3 导轨铸造缺陷示意图 由于缺陷处于边角,拘束度不大,故焊前可不预热,但在缺陷周围须以耐火材料

HT200 车床导轨铸造缺陷补焊 缺陷尺寸 80mm × 100mm × 100mm ,位置如图 6-3 所示。 图 6-3 导轨铸造缺陷示意图 由于缺陷处于边角,拘束度不大,故焊前可不预热,但在缺陷周围须以耐火材料
HT250 发动机机体铸造缺陷补焊缺陷为深 3.5mm ,面积约 20mm ²的缺肉。由于补焊工作量小,故可使用Φ 3. 2mm Z308 纯镍芯焊条,直流反接,焊接电流 100A ,短弧快速施焊,控制焊接区周围温
HT200 柴油机缸体裂纹补焊 裂纹位于缸体水套处,长 150mm 。焊前钻Φ 5 mm 止裂孔;使用Φ 3. 2mmZ408 焊条,直流反接,以焊接电流 110A 分段施焊,分段长 20~ 30mm :每段焊后立即锤击,冷至不
HT200 煤气发生炉炉底开裂补焊:炉底尺寸Φ 3000mm × 45mm ,裂纹长 1300mm ,深达 40mm 。 (1) 焊条选择 选用塑性和抗裂性较好,价格适中的镍铁焊条 EZNiFe( Z408) 铺底和镶边过渡,抗裂性较好
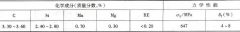
以重 2.5t ,壁厚 28mm 的 QT600-3 球墨铸铁气缸裂纹补焊为例,母材化学成分和力学性能见表 6-5 。缺陷有砂眼、缺肉与裂纹,位于缸体与冷却水层之间的缸壁上,在缸体加工基本完工时才
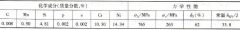
厚度为 35mm HT300 箱体铸造裂纹补焊裂纹位于箱体端角,长×宽 =1620mm × 3mm 。 (1) 焊接材料选择专用焊丝化学成分见表 6-4 ,允许使用 HS402 铸铁焊丝。匹配熔剂为 CJ201 或脱水硼砂。 表 6
HT200 拖拉机缸筒座孔间壁断裂补焊: (1) 缺陷位置及补焊方法 以加热减应区方法补焊,裂纹及减应区位置如图 6-2 所示。 图 6-2 缸筒裂纹及减应区位置 A 、 B- 减应区位置 (2) 补焊工艺 预
(1) 工况 直硝漂白塔中的浓硝酸介质具有极强腐蚀性,即使以高纯铝制造,设备平均寿命也不过半年。 000Cr10Ni14Si5 超纯不锈钢具有极强抗高温浓硝酸腐蚀性能,而且耐热性和力学性能优
①焊前清理:除常规要求外,必须除去表面缺陷及加工硬化层后方可焊接。 ②不允许预热,预热只会起反作用。 ③层温宜低不宜高,多层焊时须控制层温小于 300 ℃。 ④必须以低热输
(1) TIG 焊 采用Φ 1.6mm 马氏体时效钢专用焊丝,电源极性:冷丝焊用直流反接,热丝焊用交流,背面须通氩保护。表 4-119 为焊接参数举例。 (2) MIG 焊 可采用短路过渡、喷射过渡和脉冲喷