铝青铜熔化极氩弧焊工艺要点
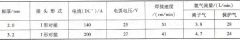
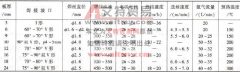
TIG 焊尽管焊接质量可靠,但毕竟生产率太低,故中厚壁焊件以采用 MIG 焊为宜。铝青铜 MIG 焊接头质量与 TJG 焊一样可靠,而且熔敷效率高,焊接速度远高于 TIG 焊和 SMAW 焊。因电弧功率

TIG 焊尽管焊接质量可靠,但毕竟生产率太低,故中厚壁焊件以采用 MIG 焊为宜。铝青铜 MIG 焊接头质量与 TJG 焊一样可靠,而且熔敷效率高,焊接速度远高于 TIG 焊和 SMAW 焊。因电弧功率
由于黄铜热导率比纯铜小,黄铜液的表面张力又比纯铜大,故黄铜等离子弧焊比纯铜有优势。以等离子弧焊焊接薄件和小件时可不预热,且可不留间隙。以较小电流和尽量快的焊接速度
(1) 等离子弧焊 奥氏体不锈钢的等离子弧焊焊接性极为优良,熔透型、穿透型皆可应用,但应用范围有别。穿透型用于厚度为 2mm ~ 10mm 板,优点是高效且可单面焊双面成形,但只限于平
以 200km/h 动车组项目为例,大面积侧墙板拼接采用穿透型等离子弧焊,不仅大大提高了生产率,而且焊接质量也得到极大改善。 (1) 工况 侧墙板规格为 25500mm × 3500mm × 2.5mm ,须 21 块尺
前文已说明了中碳调质钢以 TIG 焊和 MIG 焊取代 SMAW 焊的意义,但与等离子弧焊相比,仍显不足了。以尺寸规格与上例相同(均Φ 3048mm × 3048mm × 9.5mm )的美国造 D6AC 钢制导弹壳体为例,