
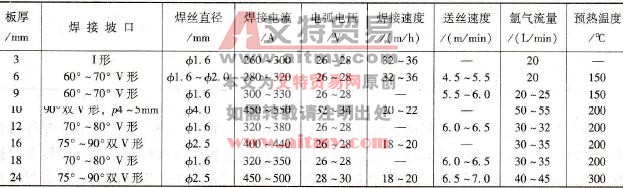
TIG焊尽管焊接质量可靠,但毕竟生产率太低,故中厚壁焊件以采用MIG焊为宜。铝青铜MIG焊接头质量与TJG焊一样可靠,而且熔敷效率高,焊接速度远高于TIG焊和SMAW焊。因电弧功率大,故预热温度可低于TIG焊,一般在200℃左右,薄板可不预热。焊丝选用同TIG焊。必须以直流反接施焊,以利用“阴极雾化”作用清理氧化膜。熔滴过渡方式则为喷射过渡,自动MIG焊焊接参数见表7-21。
表7-21 铝青铜对接接头自动MIG焊焊接参数
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )