电弧焊的过程
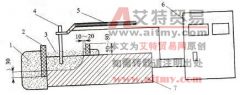
焊条电弧焊(俗称手工电弧焊)是用手工操纵焊条进行焊接的电弧焊方法,也是各种电弧焊方法中发展最早、目前仍然应用最广的一种焊接方法。 焊条电弧焊是以外部涂有涂料的焊条与

焊条电弧焊(俗称手工电弧焊)是用手工操纵焊条进行焊接的电弧焊方法,也是各种电弧焊方法中发展最早、目前仍然应用最广的一种焊接方法。 焊条电弧焊是以外部涂有涂料的焊条与
目前,焊接钛及钛合金最常用的焊接方法是钨极氩弧焊,其次是熔化极氩弧焊、等离子弧焊、真空电子束焊等。其中,钨极氩弧焊是焊接钛及钛合金应用最多的一种焊接方法,尤其是手
铝及铝合金的钨极氩弧焊主要适用于薄板结构,其操作方法和要领是: ①焊接电源一般采用交流电源,所用氩气为纯氩,纯度不低于 99.9% 。 ②焊前检查钨极装夹情况,钨极应磨成圆锥
钨极氩弧焊适宜焊接小尺寸的黄铜焊件,其焊接工艺与纯铜氩弧焊相同。但黄铜氩弧焊在焊接时还要采取以下措施: ①黄铜氩弧焊时,焊枪的喷口直径要比焊接同样厚度的铝合金大 2
锡青铜钨极氩弧焊采用直流正接,其特点是钨极烧损小而工件的熔深大;熔化极氩弧焊采用直流反接,其特点是熔滴过渡稳定,焊丝熔化速度较高。 锡青铜氩弧焊的焊接工艺与紫铜氩弧
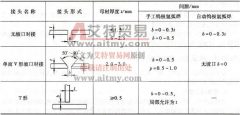
纯铜钨极手工氩弧焊时,母材厚度δ 3mm ,不开坡口;δ =3 ~ 10mm ,开 V 形坡口,角度为 60 °~ 70 °;δ 10mm ,开 X 形坡口,角度为 60 °~ 70 °,不留钝边。 采用直流正接,采用左焊法。
电渣焊热源温度较低 (1650 ~ 2000 ℃ ) ,加热和冷却都比较缓慢,因而能有效地避免白口产生,获得加工性能好、与母材性能相同且颜色一致的焊缝。此外,由于电源功率大并采用 1 ~
氩弧焊设备包括弧焊电源、控制箱、供水系统、供气系统及焊枪等,自动钨极氩弧焊还包括行走小车、送丝系统,图 2 7 为手工钨极氩弧焊设备。 图 2-7 手工钨极氩弧焊设备 1- 弧焊电源
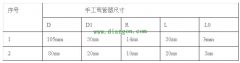
本文介绍制作手工弯管器方法、手工弯管器使用及钢管冷弯尺寸,你仔细阅读并加以实践,导压管和穿线管敷设水平能迅速提高。 在仪表维修中,会涉及到仪表导压管及电气保护管的敷
手工钨极氩弧焊的引弧方法有以下两种: (1) 高频或脉冲引弧法 首先提前送气 3 ~ 4s ,并使钨极和焊件之间保持 5 ~ 8mm 距离,然后接通控制开关,在高频高压或高压电脉冲的作用下,