如何进行焊缝的接头与收尾
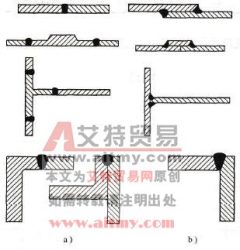
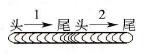
焊缝接头技术是焊接操作技术中的重要环节。如何使焊缝接头均匀连接,避免产生过高、脱节、宽窄不一致的缺陷,这就要求焊工在焊缝接头时选用恰当的方式。接头连接的平整与否,

焊缝接头技术是焊接操作技术中的重要环节。如何使焊缝接头均匀连接,避免产生过高、脱节、宽窄不一致的缺陷,这就要求焊工在焊缝接头时选用恰当的方式。接头连接的平整与否,
T 形接头平焊在操作时易产生咬边、未焊透、焊脚下偏(下垂)、夹渣等缺陷。为了防止上述缺陷,除了正确选择焊接规范外,还应根据两板的厚薄适当调节焊条的角度。如果焊接两板
T 形接头立焊容易产生的缺陷是焊缝根部未焊透,焊缝两边易咬边。因此,在施焊时,焊条角度向下与焊缝成 60 °~ 90 °,左右成 45 °,焊条运至焊缝两边应稍作停留,并采用短弧焊接
电缆接头有绞接、压接、焊接三种形式,以焊接最为理想。但铜、铝之间性能相差悬殊,焊接并非易事。经验表明,如操作得当,氧 - 乙炔气焊是较好选择。 (1) 焊接工艺 操作步骤及工
(1) 接头设计 应使铝管的外径比钢管大 4~10mm ,内径比钢管小 4~10mm 。使钢管壁厚完全纳入铝管壁厚范围内,成环状 T 形接头形式。 (2) 焊接方法选择 宜用 TIG 焊,但焊前钢管待焊部位
答:焊接结构上需要质量检验的焊缝,其周围必须创造可以探伤的条件。用不同的探伤方法应有不同的要求,如表 2 所示。 表 2 各种探伤方法要求的条件
(1) 接头形式 只有热源相对于接头呈对称形时,接头两侧才能具备相同的传热条件,从而获得成形均匀的焊缝。故铜及铜合金最合理的焊接接头形式是对接接头和端接接头,尤其是导热
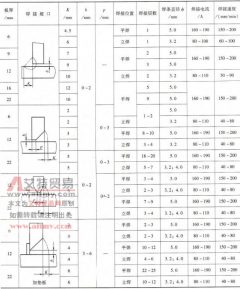
见表 5-6 。 表 5-6 奥氏体不锈钢角接接头焊条电弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
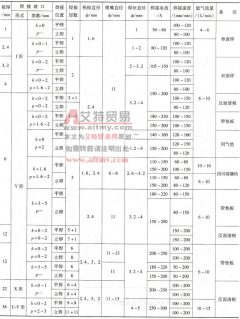
见表 5-7 。 表 5-7 奥氏体不锈钢对接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
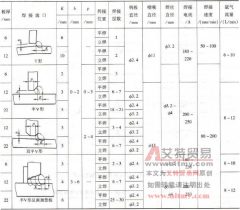
见表 5-8 。 表 5-8 奥氏体不锈钢角接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )