埋弧焊T形接头焊接的平角焊法
T 形接头的焊接有两种方法:一种是将工件放在水平位置进行焊接,叫平角焊法;另一种是将工件倾斜,使焊缝表面在水平位置,叫船形焊法。 当工件很大,不易翻转,或由于其他原因

T 形接头的焊接有两种方法:一种是将工件放在水平位置进行焊接,叫平角焊法;另一种是将工件倾斜,使焊缝表面在水平位置,叫船形焊法。 当工件很大,不易翻转,或由于其他原因
船形焊时,焊丝在垂直位置,工件倾斜,熔池处于水平位置,焊缝成形较好,不易产生咬边或满溢现象。根据工件的倾斜角度,可控制腹板和翼板的焊脚尺寸,要求焊脚相等时,腹板和
1) 接头形式和坡口形式手工电弧焊适用于焊接各种形式的焊接接头,包括对接、搭接、角接和 T 形接头。用于焊接接头的各种坡口形式和坡口尺寸,详见《气焊、手工电弧焊及气体保护
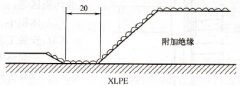
1 .中间接头 模塑型接头是采用与 XLPE 绝缘电缆绝缘材料相同的带材(化学交联或辐射交联聚乙烯热缩膜),绕包成接头形状后,经过加热放人一定型模具中成形,使增绕绝缘与 XLPE 绝
铜铝接头的熔焊焊接性不良,是由于: (1) 容易氧化 铝、铜与氧的亲和力很好,电弧高温下分别在各自一侧生成 Al2O3 和 CuO 、 Cu2O ,以及在过渡层产生脆性金属间化合物 CuAl2 ,不仅妨碍
对接接头横向收缩量可按下式估算: S- 板厚, mm 。 不同接头形式的焊缝横向收缩量参考见表 7-4 。 表 7-4 焊缝横向收缩量参考 mm
(1) 接头质量好且稳定 摩擦焊温度一般都低于焊件金属的熔点,热影响区很小,接头在顶锻压力下产生塑性变形和再结晶,因此组织致密;同时摩擦表面层的杂质(如氧化膜、吸附层等
(1) 电缆接头的装置类型按用途不同分为 7 种,见表 4-2 。 表 4-2 电缆接头按用途不同的分类 名称 用 途 应用举例 直通接头 连接两根电缆形成连续电路 同型号电缆连接 绝缘接头 将电缆
结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-48 。 表 3-48 结构钢角接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费
这种形式接头的绝缘层及内外屏蔽层都是现场手工或绕包机绕包制作,工艺简便,运行经验较丰富,价格便宜,是早期交联聚乙烯电缆接头的主要结构之一,特别对于 110kV 及以上电压等