双头数控磨床MKLD7140磨头限位报警故障修理技术方
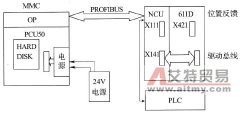
故障现象: MKLD7140 数控磨床在自动执行程序时,发生“ Z 轴正、负限位超程”的报警。 故障检查与分析: MKLD7140 是杭州机床集团有限公司生产制造的,采用 SINUMERIK 840D 数控系统,能对

故障现象: MKLD7140 数控磨床在自动执行程序时,发生“ Z 轴正、负限位超程”的报警。 故障检查与分析: MKLD7140 是杭州机床集团有限公司生产制造的,采用 SINUMERIK 840D 数控系统,能对
故障现象:①气压系统有异常声音;②在计算机监控页面有上探头报警提示:“ Pressure potupper probe uncovered ”(压力罐上探头未覆盖);③加丸量不够:在一个介质添加循环完成后,观
故障现象:旋转工作台 (B 盘 ) 在停止和启动时有异常抖动 故障检查与分析: B 盘的工作过程是 NC 发出旋转指令时,首先通过液压缸松开 B 轴锁紧块,检测开关得到 B 轴松开信号后,伺
故障现象:一台配套 FANUC 0 系统的数控磨床,开机后出现 401 号报警。 分析与处理过程: FANUC 0 数控系统的 401 号报警属于数字伺服报警,该报警的含义为“ X 、 Z 轴伺服放大器未准备
故障现象:德国瓦尔特公司工具磨床 HPP 在工作过程中,经常出现下列报警: ① Emergency stop correct problem and reset resume operation. (急停,排除问题并复位重新开始操作)。…
故障现象:数控平磨 PLANOMAT MC 408 是德国 BLOHM 公司生产,采用西门子 810G 系统,机床在启动砂轮主轴后,砂轮速度启动缓慢,随后速度基本正常,且机床没有报警。 故障分析和检查:首
如图所示为数控分频电路。图(a)为数控分频器原理图。它可以做到任意分频系数且输出为对称方波。对于任意一个偶数N,可以写成N=2M,而对于任意一个奇数N,则可写成N=2M 1。如果N以二
故障现象: BK3 数控加工中心在系统启动时,有时屏幕黑屏,无任何显示,有时系统启动后能够进入正常的加工界面,但不久就会死机, NC 操作面板任何按钮均不生效,且没有报警提示
故障现象: SE2 数控精密电火花成形机在加工时出现 E009# 报警:回退过长。 故障检查与分析: SE2 数控精密电火花成形机是北京阿奇夏米尔工业电子有限公司制造的。“回退过长”报警
故障现象:数控卧车 V-46 加工内孔有波纹。 故障分析与排除:此类零件加工光度不好常见的主要原因有如下几种情况: (1) 加工工艺参数不配套 该零件加工为已固化的参数,排除该种情