AG-106数控加工中心不能回零故障修理技术方法
故障现象:台湾艾格玛公司生产的 AG-106 数控加工中心,在操作机床 y 轴返回参考点过程中出现报警 500# :“ OVER TRAVEL : +Y ”( Y 轴超正限位),断电重启后,再次重新回零问题依然存

故障现象:台湾艾格玛公司生产的 AG-106 数控加工中心,在操作机床 y 轴返回参考点过程中出现报警 500# :“ OVER TRAVEL : +Y ”( Y 轴超正限位),断电重启后,再次重新回零问题依然存
图中示出的是一数控音频振荡器电路图
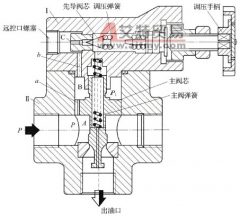
故障现象:德国加工中心 U3 在使用中液压系统突然失去压力而急停报警。 故障分析与排除:加工中心 UniSpeed3 (U3) 的液压系统控制转台夹紧、松刀、刀库的动作等。液压系统工作时首先
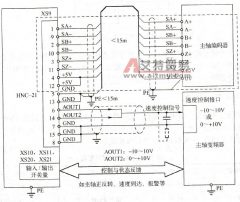
华中 HNC-21 数控装置通过 XS9 主轴控制接口和 PLC 输入 / 输出接口,连接各种主轴驱动器,实现正反转、定向、调速等控制。 1 .主轴启停 主轴启停控制由数控内置 PLC 承担,标准车床
故障现象: DK7632 数控线切割在加工中, X 轴方向直线加工时效率低, Y 轴方向直线加工时正常。 故障检查与分析:该设备是苏州沙迪克三光机电有限公司生产的。其机床电气系统主要
故障现象: VL12-DCR 数控立车在换刀过程中出现刀具未夹紧或未松开的报警,造成刀库无法换刀。 故障检查与分析:该机床盘式刀库的结构如图 1 所示,由液压马达驱动小齿轮带动与刀
故障现象: W428 五坐标数控加工中心,在执行程序段“ N10 G90 C30 , N20 C20 ”时, C 轴执行完 C30 后,再执行 C20 时,必须旋转一圈后到达 20 °位置,不能反方向最短距离定位。 故障检查
故障现象:机床运行时报警, S 轴上下无动作。 故障检查与分析:首先检查 S 轴电气控制开关,正常。继续检查电机(脱开 S 轴滚珠丝杠与电机联轴节,空转电机),正常。手动旋转丝
无光照时,暗电流很小,BG1基极电位为正。这里,BG1,BG2,BG3都导通,输出低电平。 当有光照时,BG1基极电位变负,BG1截止,BG2,BG3也都截止,输出高电平。 D为箝位二极管,当BG3截止
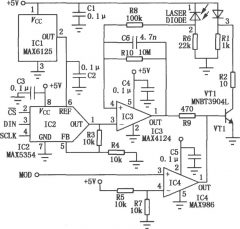
在激光管驱动电路中往往都会附带一个光电二极管,它可产生一个正比于激光束强度(光功率)的电流,但这类光电管的响应大多相对较慢,一般无法跟踪调制激光管的峰值光功率。因此