BK3数控加工中心刀库换刀故障修理技术方法
故障现象: BK3 数控加工中心在换刀过程中出现报警 700056 :“ TOOLS CHANGE TIME OUT ”(换刀过程中断)。 故障检查与分析:对于此类刀库换刀故障,首先要明确整个换刀的过程中的每一步

故障现象: BK3 数控加工中心在换刀过程中出现报警 700056 :“ TOOLS CHANGE TIME OUT ”(换刀过程中断)。 故障检查与分析:对于此类刀库换刀故障,首先要明确整个换刀的过程中的每一步
故障现象: H5-800 数控加工中心在加工零件时,采用主轴立式找正、卧式加工的方法(如图 1 和图 2 所示),出现零件直径超差。 图 1 零件找正 图 2 零件加工 故障检查与分析: H5-800
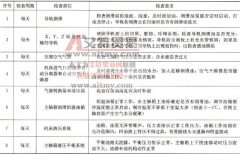
1 .使机床保持良好的润滑状态 定期检查清洗自动润滑系统,添加或更换油脂、油液,使丝杠、导轨等各运动部位始终保持良好的润滑状态,降低机械磨损速度。 2 .定期检查电动机系
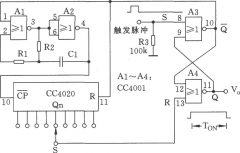
如图所示为由四2输入端或非门CC4001和14位二进制串行计数器/分频器CC4020构成的数控单稳态多谐振荡电路,主要用于自动控制设备中的延时开关或定时器。
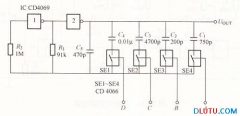
数控频率多谐振荡器电路如图所示,其振荡频率由二进制数控制。双向模拟开关SE1~SE4及电容C1~C4组成数控电容网络,并接在振荡电容C5上,C1~C4是否接人电路取决于SE1~SE4的导通与否,而
数控机床的 PLC 程序是按照控制对象的工作原理来设计的,通过对控制对象工作原理的分析,结合 PLC 的 I/O 状态是故障诊断很有效的方法。 [ 例 1] 配备 FANUC 0T 系统的某数控车床。 故障
用于Kxz—213数控铁床的光电放大电路
如图所示给出了3种数控方法的电路。第一种采用将数控电压信号进行数/模变换的方式输入;第二种采用将数控电压信号经光电耦合器隔离后,再对其电流信号进行数/模变换的方式输
故障现象:一台配套 FANUC 0 系统的数控磨床,长期停用后第一次开机出现 351 号报警。 分析与处理过程: FANUC 0 数控系统的 351 号报警属于数字伺服报警,该报警的含义为“串行脉冲编
故障现象:数控铣 KBA1200 铣加工零件时,零件沿机床 X 坐标尺寸不稳定,变化多达 0.80mm 之多。 故障分析:导致此现象的原因主要有以下几个方面: ①机床精度差。 ②加工中有被忽略