铜的气焊工艺及操作要点有哪些
紫铜气焊采用中性焰,应选择较大的火焰能率。焊件及焊丝的表面应清理至露出金属光泽。紫铜气焊前一般预热至 500 ℃,熔剂的使用往往和预热一起,在预热前,用焊炬加热焊丝,加

紫铜气焊采用中性焰,应选择较大的火焰能率。焊件及焊丝的表面应清理至露出金属光泽。紫铜气焊前一般预热至 500 ℃,熔剂的使用往往和预热一起,在预热前,用焊炬加热焊丝,加
铝的气焊可采用基本金属剪条或铝焊丝 SA1-3 。采用气焊熔剂 CJ401 。焊前将焊件清理干净,直至露出金属光泽,是保证气焊质量的重要措施。将熔剂用蒸馏水在容器内搅匀,涂在焊丝上
低碳钢的可焊性良好,可采用 H08 、 H08Mn 等焊丝。焊接火焰采用中性焰,不用熔剂,一般不必进行焊前预热及焊后缓冷,适宜焊接厚 1 ~ 6mm 的钢板。厚度小于 2mm 的薄板,最好采用卷边
气焊通常用于薄板,当厚度不超过 6mm 时,可用 I 形坡口对接焊。当钢板厚度小于 2mm 时,最好采用卷边对接接头,此时可不填加焊丝,只需用火焰将卷边部分熔化即可,见图 6-95 。焊接
管子水平转动的气焊应根据管壁厚度的大小施焊,壁厚小于 2mm 的管子最好在水平位置施焊;壁厚大于 2mm 的管子应在与管子水平中心线成 50 °~ 70 °的范围内施焊(见图 6-98 ),不应使
管子水平固定的气焊在操作上包括所有的焊接位置,如图 6-101 所示。其操作特点可参照各种位置焊接时的操作方法。 图 6-101 管子水平固定焊接位置分布情况 图 6-102 管子水平固定气焊
管子垂直对接接头为横焊缝,根据管壁厚薄,常用对接接头形式,如图 6-103 所示。对开有坡口的管子,若采用左焊法须进行多层焊,其焊接顺序如图 6-104 所示。 图 6-103 管子垂直固定对
气焊规范是保证焊接质量的主要技术数据。气焊规范通常包括焊丝的成分、直径、气焊熔剂、火焰种类与能率、焊炬的倾斜角度、焊接速度等。 ①焊丝直径:是由焊件厚度及焊缝在空间
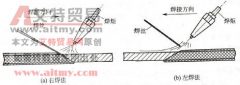
气焊时焊炬和焊丝都是从左端向右端移动,或者从右端向左端移动,前者称为右焊法,而后者称为左焊法。这两种方法对于焊接生产率及焊缝的质量影响很大。 右焊法时 [ 图 6-93(a)] ,
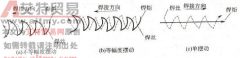
焊接过程中焊炬有两个方向的运动,即沿焊缝横向的摆动。而焊丝除了这两个运动之外,还有向熔池方向的送进运动。 焊炬与焊丝的横向摆动的作用,在于使坡口边缘能很好地熔合,并