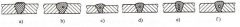
气焊气孔缺陷及防止措施
气孔缺陷现象主要表现为焊缝金属中存在气体空穴。气孔的种类较多,处于焊缝表面的气孔称为表面气孔,位于焊缝内部的气孔称为内部气孔。气孔的形状有球形、椭圆形、链状及蜂窝

气孔缺陷现象主要表现为焊缝金属中存在气体空穴。气孔的种类较多,处于焊缝表面的气孔称为表面气孔,位于焊缝内部的气孔称为内部气孔。气孔的形状有球形、椭圆形、链状及蜂窝
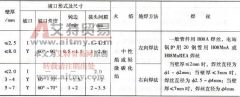
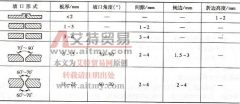
表 6-7~ 表 6-10 给出了常见材料气焊的工艺参数。 表 6-7 低碳钢管对接的气焊参数 表 6-8 铜及铜合金的气焊工艺要点 表 6-9 铝及铝合金的气焊工艺及操作要点 注:焊补铸造铝合金可参照本
弧坑缺陷主要表现为焊道末端存在低洼部分的焊缝(弧坑),如图 6-34 所示。在弧坑内不仅容易产生气孔、夹渣或微小裂纹,而且会使该处焊缝的强度严重减弱,所以熄弧时一定要将弧
按焊炬和焊丝沿焊缝移动方向的不同,气焊分为左向焊法与右向焊法两种方法,如图 6-5 所示。 焊炬指向焊件未焊部分,焊接过程自右向左,而且焊炬跟着焊丝移动的方法称为左向焊法
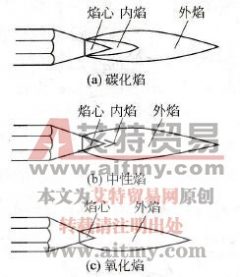
使用气焊焊接管道时,要根据不同材料的焊件选用不同的气焊火焰。氧气 - 乙炔气气焊火焰可分为 3 类,即碳化焰、中性焰和氧化焰,如图 8-10 所示。 (1) 碳化焰。氧气与乙炔气的体积
与焊条电弧焊一样,气焊过程中的有害因素主要也是焊接烟尘、有害气体、电弧辐射、金属飞溅及噪声等。因此焊条电弧焊的操作安全保护(除了防止触电)同样适用于气焊。 由于气焊
黄铜的气焊工艺及操作应注意以下问题: 1) 焊前清洗。用体积分数为 10% 的硫酸溶液对焊件表面进行酸洗,以去除氧化物,然后再用热水将残液冲洗干净并擦干。在焊前必须仔细清理焊
气焊设备包括乙炔气瓶、氧气瓶、减压器、焊炬等,如图 12-21 所示。 (1) 乙炔气瓶 乙炔气瓶是储存乙炔的容器。因乙炔是易燃易爆气体,故其外壳为无缝钢瓶,外表面漆成白色。瓶内装
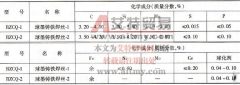
由于气焊焊补具有火焰温度低、加热及冷却缓慢的特点,因而对减弱球墨铸铁焊接接头产生白口及马氏体形成的倾向是有利的,同时由于火焰温度低,可以减少球化剂的蒸发,促使焊缝
气焊、气割的安全技术主要包括气瓶的安全使用、减压器的安全使用和操作安全技术等几方面,具体参见表 8-1 。 表 8-1 气焊、气割的安全使用技术 安全项目 注意事项 气瓶的安全 使用