气焊中各种位置的操作要领
各种位置的气焊操作要领见表 6-50 。 表 6-50 不同位置的气焊操作要领 名称 操作要领 图 示 平焊 平焊采用的主要接头形式是对接,并多 用左焊法进行焊接。焊炬与焊件的角度 根据焊件

各种位置的气焊操作要领见表 6-50 。 表 6-50 不同位置的气焊操作要领 名称 操作要领 图 示 平焊 平焊采用的主要接头形式是对接,并多 用左焊法进行焊接。焊炬与焊件的角度 根据焊件
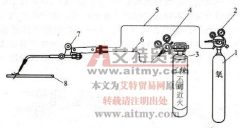
气焊 ( 气割)设备主要包括氧气瓶、乙炔瓶、氧气减压器、乙炔减压器、焊炬(或割炬)等,如图 2-17 所示。 氧气瓶是储存和运输氧气的一种高压容器。其外表涂天蓝色,瓶体上用黑漆
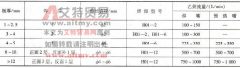
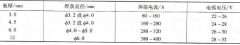
电缆接头有绞接、压接、焊接三种形式,以焊接最为理想。但铜、铝之间性能相差悬殊,焊接并非易事。经验表明,如操作得当,氧 - 乙炔气焊是较好选择。 (1) 焊接工艺 操作步骤及工
(1) 坡口准备 焊件δ 5mm 且双面焊时开 I 形坡口,δ≥ 5mm 时视具体情况开 V 、 U 或 X 形坡口。坡口须机加工。 (2) 焊丝及熔剂选择 可采用含脱氧元素的低磷铜焊丝 HS202 和特制纯铜焊丝
黄铜焊接的主要问题是锌的蒸发。由于气焊火焰温度较低,锌的蒸发远低于电弧焊,故气焊是黄铜的主要焊接方法之一,尤宜于薄件和小件的焊接。 (1) 坡口准备 坡口形式及尺寸见表
可选择气焊、焊条电弧焊和手工钨极氩弧焊等方法。 (1) 气焊 应为严格中性焰,火焰能率与气焊碳钢时相同。可选用同质焊丝,最好是含锡量比母材高 1%~2% 的同质焊丝。也可选用含磷、
铝青铜气焊的难点在于焊接时铝与氧所形成的致密氧化膜 Al2O3 带来的困难,很难以常规方法予以完全清除,故一般不推荐用气焊焊接铝青铜,仅在缺陷补焊时有所应用。 实用上去除氧
按 GB/T10044-1988 《铸铁焊条及焊丝》标准,铸铁焊丝的型号及化学成分见表 6-1 。铸铁气焊用熔剂牌号为 CJ201 ,其化学成分和特点见表 6-2 ,表 6-3 为除 CJ201 外的几种常用熔剂的参考化学
因气焊的铬镍奥氏体不锈钢接头耐蚀性较差,所以一些薄板结构和薄壁小直径的管料在没有耐腐蚀要求的情况下才采用气焊。焊接时,应注意以下方面: 1) 坡口的开设。对接焊接或焊件