薄板的碳弧气刨操作要点
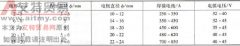
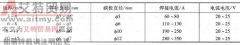
对于碳弧气刨而言,薄板是指 5~6mm 的板。薄板碳弧气刨存在的主要问题是烧穿。解决的办法是: 1) 选用直径为 3.5 mm 、 4mm 或 5mm 的碳棒,并配合选用较低的电流。例如:直径 4mm 的碳棒

对于碳弧气刨而言,薄板是指 5~6mm 的板。薄板碳弧气刨存在的主要问题是烧穿。解决的办法是: 1) 选用直径为 3.5 mm 、 4mm 或 5mm 的碳棒,并配合选用较低的电流。例如:直径 4mm 的碳棒
碳弧焊与钨极氩弧焊的不同之处是用炭极代替钨极,用焊粉来保护焊接熔池,目前主要在焊接不重要结构时使用。 ①碳弧焊用的电极有炭精及石墨两种。石墨电极比炭精电极能使用较大
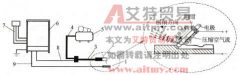
碳弧气刨应用范围较广,不仅可以用来挑焊根、开坡口及返修焊缝缺陷,而且还可以用来切割铸铁和有色金属等。碳弧气刨是利用炭棒作电极,由于焊接电弧具有很高的温度,当电弧柱
在碳弧气刨时,极性的选择要根据被刨金属材料来定。一般碳素钢、普通低合金钢采用直流反接(即工件接负极);铸铁、铜及其合金多采用正接(即工件接正极)。 一般采用较大的刨
合金钢能否使用碳弧气刨,主要取决于钢材本身淬火倾向的大小。对 Q345 和 Q390 类低合金钢,可采用与低碳钢一样的工艺进行气刨;对珠光体耐热钢中的 12CrMo 、 12CrMoV 及 15Cr 等钢材,
碳弧焊属落后工艺,但基于热量比气焊集中,有利于提高生产率,故一些不重要纯铜焊接接头仍有应用。一般使用Φ 10mm~ Φ 20mm ,长 100~500mm 的石墨极,控制电极至夹头的伸出长度 100
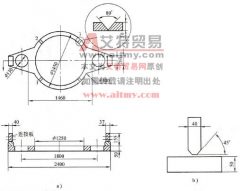
以厚度为 50mm 的纯铜导电法兰的碳弧焊为例。 (1) 工况 法兰结构如图 7-8 所示,由 4 块拼接而成, 4 条对接缝(焊缝 1~4 )各长 100mm ,另有法兰连接板与法兰盘的两条 260mm 长角接缝(
铝青铜碳弧焊可获得较满意的接头质量,一般用于铸件补焊或修复磨损焊件。焊接时也必须使用含氟化物和氯化物熔剂以去除 Al2O3 。最简单熔剂由氯化钠和质量分数为 80% 的冰晶石粉组