埋弧焊用碳钢焊丝一焊剂组合的型号的编制技术
答:根据 GB/T 5293-1999 《埋弧焊用碳钢焊丝和焊剂》的规定,其型号分类根据焊丝一焊剂组合的熔敷金属力学性能、热处理状态进行划分。焊丝一焊剂组合的型号编制方法如下: 字母“

答:根据 GB/T 5293-1999 《埋弧焊用碳钢焊丝和焊剂》的规定,其型号分类根据焊丝一焊剂组合的熔敷金属力学性能、热处理状态进行划分。焊丝一焊剂组合的型号编制方法如下: 字母“
答:中碳钢由于含碳量较高,焊接性较差。近缝区容易产生低塑性的淬硬组织。含碳量越高,板厚越大,淬硬倾向也越大。在焊接热循环作用下,接头中可能产生过热、淬硬、气孔、冷
答:随着中碳钢含碳量的增加,焊接裂纹的倾向随之大为增加,特别在弧坑处更易出现,如图 1 所示。 图 1 中碳钢的焊接裂纹 中碳钢的焊接工艺要点如下: (1) 选用低氢型焊条。通常采
不锈钢与碳钢的物理性能和化学成分差别很大,因此焊接接头的成分和性能变化比较复杂,容易出现以下问题: 1) 焊缝金属容易产生裂纹,主要是母材金属对焊缝的稀释作用导致奥氏体
答:根据 GB/T 8110-1995 《气体保护电弧焊用碳钢、低合金钢焊丝》的规定,该类焊丝按化学成分和采用熔化极气体保护电弧焊时熔敷金属的力学性能分类。 焊丝型号的表示方法为 ER ××
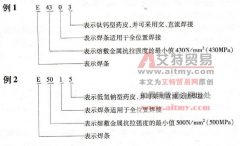
根据《碳钢焊条》 (GB/T5117-1995) 的规定,碳钢焊条型号的编制方法见表 1 :①字母“ E ”表示焊条;②第一、第二位数字表示熔敷金属抗拉强度的最小值,单位为 MPa 或 N/mm ²;③第三位
中碳钢含碳量为 0. 30%~0.60% (质量分数),由于含碳量比低碳钢高,因而焊接性比低碳钢差。其具有以下焊接特点:①含碳量越高,板厚越大,淬火的敏感性也越大,因此在焊缝金属中
低碳钢的可焊性良好,可采用 H08 、 H08Mn 等焊丝。焊接火焰采用中性焰,不用熔剂,一般不必进行焊前预热及焊后缓冷,适宜焊接厚 1 ~ 6mm 的钢板。厚度小于 2mm 的薄板,最好采用卷边
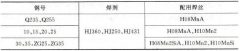
电渣焊熔池温度比埋弧焊低,焊剂中的硅、锰还原作用弱,应选用含锰、硅量较高的焊丝。常选用 H10Mn2 、 H10MnSi 焊丝配合焊剂 HJ360 , H10MnSi 焊丝配合焊剂 HJ431 两种焊丝与焊剂的搭配。
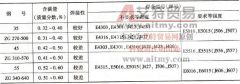
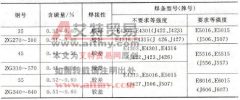
尽量选用碱性低氢型焊条,这类焊条的抗冷裂及抗热裂能力较高。当严格控制预热温度和熔合比时,采用氧化钛钙型焊条也能得到满意的要求。焊条选用见表 9-6 。 表 9-6 中碳钢焊条电