如何确定中碳钢的预热温度
①环境温度低于 0 ℃时任何厚度都要预热;② w(C) ≤ 0. 35% ,δ 16mm 时,预热温度为 100~150 ℃(如 30Mn 、 35 、 35Mn 钢);③ w(C)0.35% 时,随含碳量以及壁厚增加,预热温度也须相应…

①环境温度低于 0 ℃时任何厚度都要预热;② w(C) ≤ 0. 35% ,δ 16mm 时,预热温度为 100~150 ℃(如 30Mn 、 35 、 35Mn 钢);③ w(C)0.35% 时,随含碳量以及壁厚增加,预热温度也须相应…
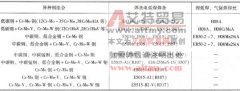
高温下工作的珠光体耐热钢,为防止工作温度下可能产生扩散层,一般不宜使用奥氏体不锈钢焊接材料,而应采用在碳钢、低合金钢一侧坡口面上堆焊过渡层的方法。过渡层焊缝中应含
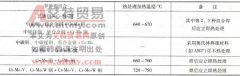
预热温度选择见表 11-8 ,层温应等于或略高于预热温度。 表 11-8 部分珠光体耐热钢与碳钢、低合金钢相焊时的预热温度选择参考 (作者稿费要求:需要高清无水印文章的读者3元每篇,
选择焊后热处理规范应注意到:①组合之一的淬透性极强时,焊后应立即热处理,且装炉时炉温不低于 450 ℃;②升温速度: v 升 =200 × 25/ δ ( ℃ /h) ,其中δ为焊件壁厚 (mm) ;③保温时
以钢球磨煤机 ZG270-500 铸钢法兰和 35 锻钢轴焊接(见图 3-27 )为例,因壁厚达 165mm ,采用电渣焊比较合理。焊件既短又粗,为此采取使进出料端盖装配成一体(两轴颈端面相合,并以若
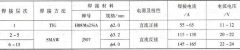
以鞍钢 45 钢高压水除磷管道中的 101 个水平固定焊口为例。母材 45 钢,规格Φ 325mm × 45mm ,工作压力 250MPa ,水压试验压力 310~350MPa ,采用 TIC+SMAW 焊工艺。 (1) 焊前准备 机加…
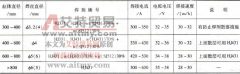
以水利工程液压启闭机缸体焊接为例。缸体规格Φ (280 ~ 700)mm × (30 ~ 100)mm ,材质 35 钢、 45 钢无缝钢管或锻件(用于法兰),采用 SMAW 打底、 SAW 填充及盖面工艺。开机加工 U 形或