轴承的冷装配工艺有哪些,应注意的事项是什么
答:所用轴承保持常温状态,用在轴承内圈端面施加压力的方法将其套到转轴轴承挡部位的工艺称为冷装工艺。施加压力的设备有油(或气或螺杆)压机、专用套筒等。 装配前,在轴的

答:所用轴承保持常温状态,用在轴承内圈端面施加压力的方法将其套到转轴轴承挡部位的工艺称为冷装工艺。施加压力的设备有油(或气或螺杆)压机、专用套筒等。 装配前,在轴的
在其他工艺参数不变的条件下,装配间隙与坡口角度增大时,熔合比与余高减小,熔深增大,但焊缝厚度大致保持不变,如图 1 所示。 图 1 装配间隙与坡口形式对焊缝成形的影响
答:在设计产品时,一般先画出装配图,然后按照装配图,设计并拆画零件图;在制造产品时,按照装配图进行装配、检查和试验等工作;在使用产品时,装配图是了解产品结构,正确
箱形梁可采用划线定位装配法和胎夹具装配法。图 7-19(a) 所示为箱形梁,装配前,先把翼板、腹板分别矫正平直,板料长度不够时应先进行拼接。装配时,将翼板放在平台上,划出腹板
典型的工字梁装配胎具如图 7-13 所示,它是以工字梁腹板的侧面作组装基准面,用两根槽钢上翼板组成的平面作支承基准面,支承着腹板。工字梁上下盖板和腹板的相对位置,由下面两
圆筒节是制造大型管道、锅炉汽包或其他容器的基本零件。它是由钢板放到卷板机上卷圆,然后焊接纵缝而成。若把几个圆筒节对接起来进行环缝焊接,就获得较长的圆筒体。 通常在卷
球罐支柱形式以赤道正切式应用最为普遍。赤道正切支柱多数是管状形式,小型球罐选用钢管制成;大型球罐由于支柱直径大而长,所以用钢板卷制拼焊而成。如考虑到制造、运输、安
船体结构由外板、甲板、舱壁以及纵横交叉的构件——船体的骨架所组成。它们是由一块块钢板和型钢装配焊接而成的。焊接接头的主要形式有对接和角接两种。焊接的主要方法是手工
船体是一个庞大的立体结构,它的装配焊接通常分部件、分段、船台工艺阶段进行。各阶段的主要工作内容为: ①部件装配焊接(小合拢):将加工后的各种构件组合成部件,包括拼板
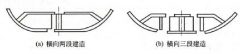
立体分段的装配焊接以双层底分段为例。双层底由船底壳板、内底板及纵横构架组成。小型船体双层底可整体建造。大型船体需沿纵向切成几段或每一段再在横向切成两、三段建造(见