怎样对大型变压器实施总装配
(1) 放掉油箱内的一部分油,至上部蝶阀为止。 (2) 装上套管。 (3) 查对散热器的编号,先装上储油柜下面的散热器(或冷却器)和净油器。 (4) 装上储油柜、气体继电器、安全气道及连接

(1) 放掉油箱内的一部分油,至上部蝶阀为止。 (2) 装上套管。 (3) 查对散热器的编号,先装上储油柜下面的散热器(或冷却器)和净油器。 (4) 装上储油柜、气体继电器、安全气道及连接
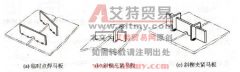
拼板一般在平台上进行。通常沿整条拼缝以 200 ~ 300mm 间距进行定位焊并保持一定的间隙。 为防止角变形,平板对接焊时通常使用的是马板,如图 7-2 所示。图 7-2(a) 是把马板临时点焊
T 形梁由立板(腹板)和水平板(面板)两个零件组成,一般都在平台上进行装配,有倒装和侧装两种方法。对面板平直的 T 形部件,一般采用倒装法 [ 见图 7-8 (a)] 。在倒装时腹板和面
船台装配焊接即是将预先装焊好的部件、分段或总段在船台上进行装配合拢,经过焊接后组成一条完整的船体。船台装配是在倾斜船台上或水平船坞中进行。船台装配有以下几种主要方
把两个直径相同的管子对接起来,主要要求两个管子在接头处同心和周边对齐。管子属于圆柱形工件,它以圆柱外表面作为定位基准。因此,最好的定位元件是 V 形铁。只要和各种夹紧
装配时,除了要在各个配合处清理除锈和按部件标记复位外,还应注意下列事项。 (1)装端盖之前,要吹刷一下定子及绕组端部,并查看转子表面有无杂物,轴承是否清洁。对端盖紧固螺
焊件材料的化学成分及力学性能应符合技术要求。钢板切割后要符合下列要求:焊缝坡口边缘应呈直角,但允许有≤ 2mm 的偏斜;切割表面应保证光洁平整,当凸凹不平度≥ 2mm 时应进行
装配前,管子待焊处 20mm 内、板件孔壁及其周围 20mm 范围内的油污、水锈要清除干净,并露出金属光泽。 装配合格后进行定位焊,焊缝长度为 10~15 mm ,要求焊透并且不能有各种焊接缺
装配时,对零件施加外力,使它始终保持着既定位置的装置叫夹紧器。它的种类很多,按作用原理分,有杠杆、斜楔、螺旋、偏心轮等;按外力的来源分,有手动、气动、液动和电磁式
装配与焊接有着密切的关系。装配质量的优劣将直接影响到焊接的质量,所以在装配时应注意下列事项: (1) 正确掌握公差标准 在装配时,为了保证焊接结构的外形尺寸以及各部件的相