试述熔焊焊接材料的选用原则
应兼顾焊件材质,焊件的工作条件和使用性能,焊件的复杂程度及刚度,施焊条件以及生产效率和经济效益。 (1) 考虑焊件材质 包括力学性能、化学成分以及焊接性,以与母材等性能要

应兼顾焊件材质,焊件的工作条件和使用性能,焊件的复杂程度及刚度,施焊条件以及生产效率和经济效益。 (1) 考虑焊件材质 包括力学性能、化学成分以及焊接性,以与母材等性能要
答:当定子绕组通过三相交流时便产生旋转磁场,它以同步转速 n1 在空间顺时针旋转,如图 13-2 所示。图中虚线为某一瞬间的磁场。 图 13-2 三相感应电动机工作原理 静止的转子导体切
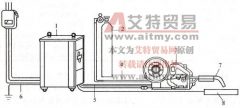
半自动 MIG 焊主要由弧焊电源、送丝机构、焊枪、控制箱、气路系统和水路系统等组成。图 2-12 为半自动 MIG 焊的配置。熔化极脉冲氩弧焊采用的脉冲电源主要有单相整流式、磁放大器式
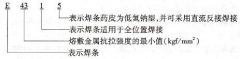
答:焊条型号是以焊条国家标准为依据,反映焊条主要特性的一种表示方法。根据 GB/T5117-1995 《碳钢焊条》标准规定,碳钢焊条型号编制方法为:字母“ E ”表示焊条; E 后的前两位数
答:根据 GB/T 10044-2006 《铸铁焊条及焊丝》标准规定,焊条型号是根据熔敷金属的化学成分和用途划分的。字母“ E ”表示焊条;字母“ Z ”表示用于铸铁焊接;在“ EZ ”后用熔敷金属
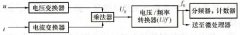
答:全电子式电能表的工作原理是在数字功率表的基础上发展起来的,它采用乘法器实现对电功率的测量,其工作原理如图 11-20 所示。被测的高电压 u 和大电流 i 经电压变换器和电流变
答:支路:由一个或几个元件首尾相接构成的无分支电路称为支路。如图 1 中 R1 和 E1 、 R3 、 R2 和 E2 都分别为一条支路。 回路:电路中任一闭合路径称为回路,回路可由一条和多条支
答:根据 GB/T 3670-1995 《铜及铜合金焊条》标准规定,焊条型号根据熔敷金属的化学成分分类。字母“ E ”示焊条,“ E ”后面的字母直接用元素符号表示型号分类。同一分类中有不同化
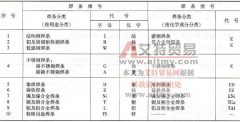
答:我国《焊接材料产品样本》中的牌号方法,已沿用多年至今,为焊接行业所熟知。需指出的是,每一焊条型号可以有多种焊条牌号,以有利于焊条的改进和发展,但每一种焊条牌号
答:钨极作为氩弧焊的电极,对它的基本要求是:发射电子能力要强;耐高温而不易熔化烧损;有较大的许用电流。钨具有高的熔点(约 3410 ℃)和沸点(约 5900 ℃)、强度大、热导率