试述铝及铝合金焊条型号编制技术方法
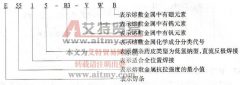
答:根据 GB/T 3669-2001 《铝及铝合金焊条》标准规定,焊条的型号是根据焊芯的化学成分和焊接接头力学性能进行划分的。字母“ E ”表示焊条,“ E ”后面的数字表示焊芯用的铝及铝合

答:根据 GB/T 3669-2001 《铝及铝合金焊条》标准规定,焊条的型号是根据焊芯的化学成分和焊接接头力学性能进行划分的。字母“ E ”表示焊条,“ E ”后面的数字表示焊芯用的铝及铝合
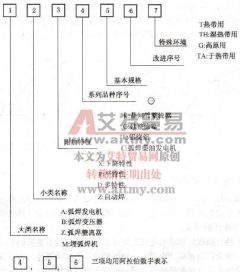
答:弧焊电源型号按 GB 10249-88 《电弧焊机型号编制方法》标准规定编制,采用汉语拼音字母和阿拉伯数字组成。型号的编制次序及含义如下:
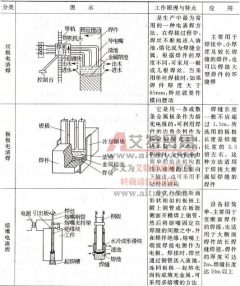
电渣焊是利用电流通过液态熔渣所产生的电阻热作为热源的熔化焊接方法,是在焊件及冷却滑块所构成的空间内形成一个熔融状态的渣池,焊丝浸在渣池和金属熔池保持一定距离。在焊
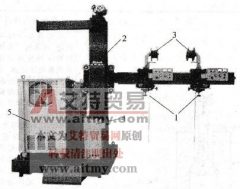
以 HS-1000 型电渣焊机为例,主要由自动焊机头、导轨、焊丝盘、控制箱等组成,并配有焊接不同焊缝形式的附加零件,见图 2-16 。配用的焊接电源为 BP-1-3 × 1000 型电渣焊变压器。 图
答:根据 GB/T 5118-1995 《低合金钢焊条》标准规定,低合金钢焊条型号编制方法与碳钢焊条型号编制方法相同,只是在四位数字后添加了后缀字母和附加化学成分记号。 (1) 后缀字母为熔
焊后热处理就是把焊接接头按不同钢种所严格规定的温度和保温时间均匀加热,然后按规定条件冷却。焊后热处理的类型及效果见表 1-13 。 表 1-13 焊后热处理的类型及效果 对冷裂纹敏
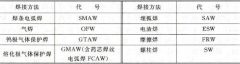
焊工考试项目代号应按每个焊工、每种焊接方法表示。 (1) 手工焊焊工考试项目表示方法 ① - ② - ③ - ④ / ⑤ - ⑥ - ⑦,考试项目中不出现某项时,则不填。 ①焊接方法代号,见表 1
(1) 先将上下两个与变压器或强油风冷器相连的连接螺阀关闭,打开净油器下面放油门,同时开放顶盖上的放气门,以使油迅速放出放净。 (2) 对强油风冷器的变压器需拆下净油器,对风
(1) 注油或放油至油面距油箱顶部 200 ~ 300mm( 或浸没绝缘 50mm) ,不耐真空的油箱不得低于储油柜最低油位。 (2) 启动油泵再投入加热器进行加热;先打开热油循环系统进出油阀门→开动
将器身置于真空罐内,将温度计探头放在器身的几个部位,接好高低压绝缘电阻测量线并引出。将真空罐密封,开始加温,升温速度不宜太快,器身温度升高到 95 ~ 100 ℃,保持一定时