试述堆焊焊条型号编制技术方法
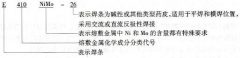
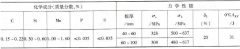
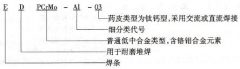
答:根据 GB/T 984-2001 《堆焊焊条》标准规定,堆焊焊条型号一般根据熔敷金属的化学成分、药皮类型、电流种类等划分。 型号中的第一个字母“ E ”表示焊条;第二个字母“ D ”表示用

答:根据 GB/T 984-2001 《堆焊焊条》标准规定,堆焊焊条型号一般根据熔敷金属的化学成分、药皮类型、电流种类等划分。 型号中的第一个字母“ E ”表示焊条;第二个字母“ D ”表示用
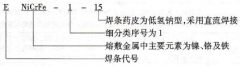
答:根据 GB/T 983-1995 《不锈钢焊条》标准的规定,不锈钢焊条根据熔敷金属的化学成分、药皮类型、焊接位置及焊接电流种类划分型号。 字母“ E ”表示焊条,“ E ”后面的数字表示熔
答:根据 GB/T 13 814-1992 《镍及镍合金焊条》标准规定,焊条型号根据熔敷金属化学成分、药皮类型及电流种类划分。字母“ E ”表示焊条,其后是熔敷金属主要合金元素符号即 Ni 、 N
氩弧焊设备包括弧焊电源、控制箱、供水系统、供气系统及焊枪等,自动钨极氩弧焊还包括行走小车、送丝系统,图 2 7 为手工钨极氩弧焊设备。 图 2-7 手工钨极氩弧焊设备 1- 弧焊电源
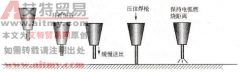
半自动 CO2 气体保护焊,通常采用短路接触法引弧。由于平特性弧焊电源的空载电压低,又是光焊丝,在引弧时,电弧稳定燃烧点不易建立,使引弧变得比较困难,往往造成焊丝成段地
CO2 气体保护焊机有弧坑控制电路,焊枪在收弧处停止前进,同时接通此电路,焊接电流与电弧电压自动变小,待熔池填满时断电。如果焊机没有弧坑控制电路,或因焊接电流小没有使用
4mm 厚度以下钢板气割时,选用较小的预热火焰能率和较快的切割速度,割嘴应后倾 25 °~ 45 °,割嘴与工件表面的距离应保持 10 ~ 15mm 。这样不仅可以使钢板减小变形,而且钢板的正
各种金属材料要制成符合设计要求的焊接结构,需要经过许多加工步骤,即加工工序。焊接结构的形式虽然繁多,但其生产过程基本相似,如图 1-1 所示。在实际施工中,各道工序之间
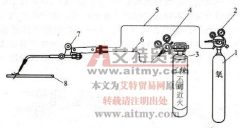
气焊 ( 气割)设备主要包括氧气瓶、乙炔瓶、氧气减压器、乙炔减压器、焊炬(或割炬)等,如图 2-17 所示。 氧气瓶是储存和运输氧气的一种高压容器。其外表涂天蓝色,瓶体上用黑漆
以壁厚 70mm19Mn6 钢 75t 次高压循环流化床锅炉锅筒焊接为例。采用国内锅炉厂传统的纵缝双面埋弧焊,环缝内焊条电弧焊打底,外碳弧气刨清根后埋弧焊工艺。 母材化学成分和力学性能