CO2气体保护焊常见缺陷及防止
在 CO2 气体保护焊中,由于焊接材料、焊接规范参数及操作等原因,会造成焊缝尺寸形状不符合要求、咬边、烧穿以及气孔、裂纹等缺陷,其具体产生原因及防止方法见表 4-10 。 表 4-

在 CO2 气体保护焊中,由于焊接材料、焊接规范参数及操作等原因,会造成焊缝尺寸形状不符合要求、咬边、烧穿以及气孔、裂纹等缺陷,其具体产生原因及防止方法见表 4-10 。 表 4-
答: CO2 气体保护焊的冶金特点主要表现在以下几个方面: (1) 合金元素的氧化及脱氧。 CO2 高温分解成 CO 和 O2 ,氧分子继续分解成氧原子。原子氧有强烈的氧化作用,氧化熔滴和熔池
CO2 气体保护焊机有弧坑控制电路,焊枪在收弧处停止前进的同时接通此电路,焊接电流与电弧电压自动变小,待熔池填满时断电。如果焊机没有弧坑控制电路,或因焊接电流小没有使用
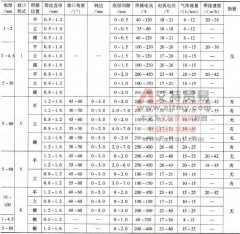
(1) 确定焊接参数的顺序 首先应按母材材质、板厚、接头形式和焊接位置等确定焊丝牌号和直径,在此基础上可确定电源极性、熔滴过渡方式和焊接电流,然后再确定电弧电压、焊接速
CO2 气体保护焊的操作方法,按其焊枪的移动方向(向左或向右)可分为左向焊法 ( 图 4-6a) 和右向焊法(图 4-6b )两种。 图 4-6 左向焊法和右向焊法示意图 采用右向焊法时,熔池可见度
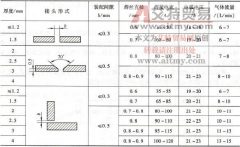
结构钢 T 形接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-40 。 表 3-40 结构钢 T 形接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注:表列焊接速度只指自动焊焊接速度。 (部分原创文章
结构钢角接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-39 。 表 3-39 结构钢角接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注:表列焊接速度只指自动焊焊接速度。 (部分原创文章
CO2 气体保护焊是以 CO2 作为保护气体,用焊丝作电极,利用焊丝和焊件之间产生的电弧熔化金属,以自动或半自动方式进行的焊接加工方法。 生产加工中应用较多的是半自动焊,即焊丝
答:根据焊件厚度、焊缝空间位置及生产率的要求等条件来确定。当焊接薄板采用立、横、仰焊时,多采用直径 1. 2mm 以下的焊丝。当在平焊位置焊接中厚板时,可以采用直径大于 1.
正确地选择焊接规范对 CO2 气体保护焊来说非常关键,它不仅直接影响焊接质量的好坏,而且也影响金属飞溅的大小。 1 .极性 CO2 气体保护焊时,为了保证电弧的稳定燃烧,一般采用直