CO2气体保护焊概述
CO2 气体保护焊是以二氧化碳 (CO2) 为保护气体的气体保护焊,如图 14-8 所示。 图 14-8 CO2 气体保护焊示意图 1- 焊件 2- 直流电源 3- 焊丝 4- 送丝轮 5- 控制阀 6- 减压阀 7- 干燥器 8- 预…

CO2 气体保护焊是以二氧化碳 (CO2) 为保护气体的气体保护焊,如图 14-8 所示。 图 14-8 CO2 气体保护焊示意图 1- 焊件 2- 直流电源 3- 焊丝 4- 送丝轮 5- 控制阀 6- 减压阀 7- 干燥器 8- 预…
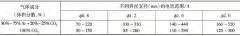
答: CO2 保护焊焊接一般材料时,采用直流反接;在进行高速焊接、堆焊和铸铁补焊时应采用直流正接。 CO2 气体保护焊焊接电流、电弧电压选择恰当,很好地配合才能获得所需要的熔滴
答:由于 CO2 电弧的静特性是上升的,所以平(恒压)和下降外特性电源都可以满足电源——电弧系统的稳定条件。 采用平特性电源配合等速送丝系统具有许多优点:可通过改变电源空
CO2 气体保护焊的焊接设备由弧焊电源、控制箱、送丝机构、焊枪及供气系统组成。自动 CO2 焊还配有行走小车或悬臂梁等,送丝机构及焊枪均装在小车上或悬臂梁的机头上。大电流 CO
答:近些年发展起来的 IGBT 逆变式 CO2 气体保护焊机由于采用了逆变式弧焊电源,又采取了一定的波形控制技术,控制电路采用了电子电抗器,除具有体积小、重量轻、节能、电弧特性
药芯焊丝 CO2 气体保护焊是采用气一渣联合保护的一种焊接方法。该方法可以进行全位置焊接,且具有抗风力强、焊缝外观成形美观、熔敷金属的力学性能良好、可用于重要的焊接接头
CO2 气体保护焊是以 CO2 作为保护气体的电弧焊。它以焊丝作为电极,利用焊丝和焊件之间产生的电弧熔化金属,以自动或半自动方式进行焊接。 CO2 气体保护焊焊接设备的主要组成如图
答: CO2 气体保护焊时,为了保证焊缝有足够的机械性能,以及不产生气孔等,焊丝中必须比母材含有较多的 Si 、 Mn 或 Al 、 Ti 等脱氧元素。为了减少飞溅,焊丝的含碳量必须限制在
药芯焊丝 CO2 气体保护焊焊接参数对焊接过程的影响及其变化规律与实芯焊丝基本相同,焊接参数确定原则也一样。所不同之处主要有: (1) 坡口设计 坡口加工精度要求高于实芯焊丝,
焊机应按外部接线图正确接线,焊机外壳必须可靠接地。定期检查弧焊电源和控制部分的接触器及继电器等触点的工作情况,如有接触不良或损坏,应立即修理或更换,要保证弧焊整流