如何选择镍及镍基合金的MIG焊焊接参数
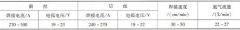
镍及镍基合金 MIG 焊典型焊接参数见表 10-11 ,镍基合金短路过渡 MIG 焊焊接参数见表 10-12 ,镍基合金脉冲喷射过渡 MIG 焊焊接参数见表 10-13 。 表 10-11 镍及镍基合金 MIG 焊典型焊接参数

镍及镍基合金 MIG 焊典型焊接参数见表 10-11 ,镍基合金短路过渡 MIG 焊焊接参数见表 10-12 ,镍基合金脉冲喷射过渡 MIG 焊焊接参数见表 10-13 。 表 10-11 镍及镍基合金 MIG 焊典型焊接参数
(1) 原理简介 采用由两台电源、两台送丝机和一把焊枪组成的 TANDEM 双丝焊系统,主设备为法国 SAF 产 STARMATIC R450 TOPMAG 自动双丝焊机。焊接过程中,双丝由两个独立并相互绝缘的导电嘴
(1) 工况 规格为Φ 152mm × 5mm 的 6351-T4 铝合金管路对接,因在野外施工,只能进行全位置焊,为此须配备专用工装。经测算,在管线长度大于 8km 情况下经济上是可行的。 (2) 焊接方案设计
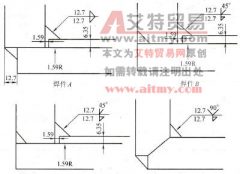
(1) 工况 以冶金设备中的关键部件导电横臂为例。 2A16( LY16) 以其良好的导电能力、热强性、性价比和比强度,已被作为替代传统铜管和铜钢复合板的首选。其结构如图 8-20 所示,壁厚自
(1) 工况 1060(L2) 纯铝浓硝酸储罐的结构如图 8-23 所示。介质为 w(HNO3)98% ,工作状态常温常压。 (2) 焊接工艺 选用纯度高于母材的铝焊丝 1070A(L1) ,焊接坡口如图 8-24 所示,按常规清理到位
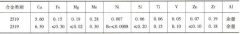
(1) 2519-T87 性能 沉淀硬化铝合金 2519-T87 具有优良的力学性能、抗应力腐蚀性能和抗弹性能,有望作为各种军用车辆、飞机以及其他商业用途的轻质化材料。 其化学成分和力学性能见表
(1) 工况 某直流输电线路使用的铸铝母线截面达 550mm × 220mm ,总重 1700 余吨,有多个接头需焊接,要求接头直流电阻不大于母材,且焊缝成形良好。 (2) 焊接方案设计 接头形状如图 8-
为什么钛及钛合金 MIG 焊要选用脉冲喷射过渡方式 MIG 焊的电弧功率远大于 TIG 焊,有利于提高中、厚板的焊接生产率和减少气孔倾向,还可以不同熔滴过渡方式达到不同目的。如以短路
TIG 焊只适用于薄板、中板及铝管多层焊和厚板打底焊, MIG 焊的熔敷效率高,而且可采用直流反接以去除坡口表面氧化膜(交流 TIG 焊在负半周时才有“阴极破碎”作用),故在可能条
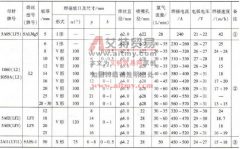
铝及铝合金自动 MIG 焊焊接参数见表 8-11 、表 8-12 。纯铝半自动 MIG 焊焊接参数见表 8-13 。 表 8-11 铝及铝合金自动 MIG 焊焊接参数 ①单面焊双面成形。 ②正反面各焊 1 层。 ③也可采用双