如何进行0Cr19Ni9奥氏体不锈钢的MIG焊单面焊双面成形和厚板MIG+SAW焊
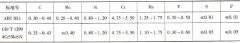
0Cr19Ni9 属奥氏体不锈钢中焊接性最好的钢种之一,可以采用 SMAW 、 SAW 、 TIG 、 MIG/MAG 等多种常规焊接方法施工。对中厚板来说, MIG/MAG 和 SAW 焊更有优势, MIG/MAG 焊可单面焊双面成形…

0Cr19Ni9 属奥氏体不锈钢中焊接性最好的钢种之一,可以采用 SMAW 、 SAW 、 TIG 、 MIG/MAG 等多种常规焊接方法施工。对中厚板来说, MIG/MAG 和 SAW 焊更有优势, MIG/MAG 焊可单面焊双面成形…
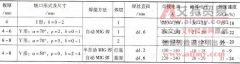
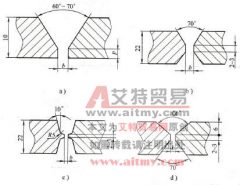
(1) 焊接方法和保护气体 以短路过渡方式的半自动 MIG 焊打底,以获得单面焊双面成形;以喷射过渡方式的自动 MIG 焊填充、盖面,可提高中、厚板熔敷效率。采用φ ( Ar) 91%+ φ (CO2)5%+ φ
中碳调质钢宜以能量密度较大的方法焊接,故薄板的 TIG 焊和中厚板的 MIG 焊都比 SMAW 焊优越。今以美国火箭发动机壳体 H11 钢的 TIG 焊和 MIG 焊为例予以介绍。 (1) 工况 H11 钢相当于我国
HQ1080 钢屈服强度大于 900MPa ,合金系统复杂,淬硬倾向较大,经焊接工艺评定,采用气体保护焊,预热 150 ℃,在评定的扩散氢含量和热输入条件下,可防止发生冷裂。 试验用材为调质