TA2降膜蒸发器的TIG焊工艺
(1) 工况 降膜蒸发器管程和管箱材质均 TA2 ,壁厚 4mm ,钛管规格Φ 25 mm × 1.5mm 。壳程为 Q235A ,须经 0.63MPa 水压试验和 0. 11MPa 气密性试验。要求焊缝 100%RT 检测合格,接头σ…

(1) 工况 降膜蒸发器管程和管箱材质均 TA2 ,壁厚 4mm ,钛管规格Φ 25 mm × 1.5mm 。壳程为 Q235A ,须经 0.63MPa 水压试验和 0. 11MPa 气密性试验。要求焊缝 100%RT 检测合格,接头σ…
(1) 工况 该产品用于多级运载火箭,故要求轻质、耐蚀、耐疲劳、力学性能优良(气瓶爆破压力不小于 50MPa ),且无缺陷。选用淬火 + 时效状态 TC4 母材,其σ b 达 1200MPa ,δ 10 ≥ 8% ,
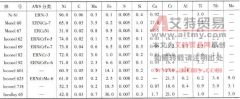
(1) 焊丝 化学成分应与母材相当,为抑制热裂敏感性和补偿焊接过程中的烧损,应适当添加部分合金元素。为抑制气孔敏感性,焊丝中应含 Al 、 Ti 、 Mn 、 Nb 等强脱氧元素。 国标和美国
除遵守 TIG 焊常规工艺外,须特别关注:①弧长:尽量短,以不触及熔池为限,一般取 1.0~1.5mm ;②焊接速度:按板厚选择。以能保证足够熔深、熔宽及焊缝致密性为原则,焊接速度过高
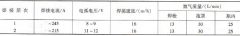
纯镍板及纯镍管的手工 TIG 焊焊接参数见表 10-8 ,厚度为 1.6mm 的 Mo nel 400 自动 TIG 焊焊接参数见表 10-9 。 表 10-8 纯镍板及纯镍管的手工 TIG 焊焊接参数 表 10-9 板厚为 1.6mm…
(1) 工况 钛合金的优异耐蚀、高强性能,使换热管的壁厚得以减小,从而可获得良好的传热效果和经济效益。本例钛合金换热器的换热面积 187m2 ,公称直径Φ 900mm ,壳程设计压力 -0.1~
(1) 工况 以年产 30 万吨乙烯工程中的工业纯钛管的 TIG 焊为例。共 13 种规格 ( Φ 33.7mm × 1.5mm~ Φ 508mm × 4.5mm) 钛管须进行全位置焊,且与直管连接的弯管或弯头无直线段,增加了拖罩制作
(1) 工况 镍精矿的二次冶炼、提纯过程中,涉及截面 150mm × 150mm ,长 1500mm 的方形镍棒对接,一般以大电流 TIG 自熔焊工艺焊接。 (2) 焊接性分析 ①镍表面的氧化膜可保护内部镍的进一步
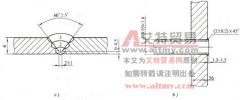
(1) 工况 以Φ 4000mm × 2000mm × (16~25)mm3A21 铝罐为例。常温常压、介质为腐蚀性液体,要求接头耐蚀、水密性和良好的力学性能。 (2) 焊前准备 ①焊接坡口:厚度为 20mm 和厚度为 25mm 的底板
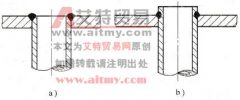
纯镍管 - 管板接头常见于耐蚀蒸发器和冷凝器设备中,现以Φ 18mm × 2mm 镍管与厚度为 6mm 镍管板的焊接为例予以说明。 (1) 接头形式 管 - 管板接头常用形式有:管与管板齐平或略低于管