如何进行6063(LD31)铝合金散热器的TIG焊
(1) 工况 铝合金幅射对流型散热器节能、高效、热工性能优异,且耐蚀、耐压、轻质、安装使用两便,是目前建筑业推广应用的采暖设备,其构造如图 8-14 所示。 图 8-14 铝合金幅射对流

(1) 工况 铝合金幅射对流型散热器节能、高效、热工性能优异,且耐蚀、耐压、轻质、安装使用两便,是目前建筑业推广应用的采暖设备,其构造如图 8-14 所示。 图 8-14 铝合金幅射对流
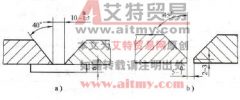
以插入式管板角接为例,管子规格Φ 40mm × 3mm ,管板厚度 6mm ,如图 8-15 所示。 图 8-15 焊接接头形式及尺寸 (1) 焊接性分析 2A12(LY12 )合金系统为 Al-Cu-Mg ,焊接性差。除易氧化形成高熔
因加工超差,须在 7A09(LC9) 零件表面进行同质堆焊。 (1) 焊前准备 ①焊件及焊丝焊前清理到位;②置焊件于烘箱内适当预热(原资料未标明预热温度——编者注),既可彻底清除水分,
以用于发电机机组电力引出线母线的工业纯铝管全位置焊为例,铝管规格Φ 700mm × 18mm 、Φ 1170mm × 7mm 。 (1) 焊前准备 焊前清理。 1) 坡口准备:内管(主母线)和外管(母线外罩)的焊
(1) 工况 1035 ( L4 )纯铝容器容积 4 m ³,规格Φ 1200mm × 6mm (封头 8mm ),容器结构如图 8-9 所示。 图 8-9 4m ³纯铝容器的结构 1- 人孔 2- 筒体 3- 管接头 4- 封头 (2…
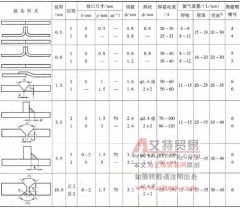
钛及钛合金板材对接手工 TIG 焊焊接参数见表 9-5 、表 9-6 。钛及钛合金管对接手工 TIG 焊焊接参数见表 9-7 。 表 9-5 钛及钛合金板材对接手工 TIG 焊焊接参数 (1) 注: 1 .电源极性均为直
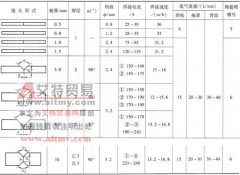
钛及钛合金板材对接自动 TIG 焊焊接参数见表 9-8 、表 9-9 。钛及钛合金板材对接自动脉冲 TIG 焊焊接参数见表 9-10 。 表 9-8 钛及钛合金板材对接自动 TIG 焊焊接参数 (1) 注: 1 电源极性均
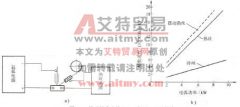
钛及钛合金热丝 TIG 焊原理如图 9-3a 所示。热丝 TIG 焊的最大特点是其高熔敷率,以克服 TIG 焊生产率低下的最大不足。热丝与冷丝的熔敷率对比如图 9-3b 所示,一般情况下热丝焊熔敷速
(1) 工况 SA02( LF2) 铝镁合金因其优良的延展性、耐蚀性和焊接性,被广泛应用于汽车车身的薄壁构件中,用以取代钢材。车用 5A02( LF2) 铝镁合金供货状态为 T4 ,即空冷 + 自然时效处理状
通常以焊缝和热影响区呈现的色别进行判断,以银白色为最佳,金黄(淡黄)、深黄次之,浅蓝、深蓝更次之,灰色最差。焊缝级别不同,保护要求也不同。一级焊缝要求金黄(淡黄)