如何进行铝、铜的埋弧焊
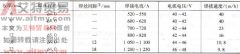
以工业纯铝与纯钢的埋弧焊为例。 (1) 工艺要点 ①应以铝为主组成焊缝,焊缝中应控制 w(Cu)12%~13% ,否则晶界上会形成 Cu-Al 固溶体和 CuAl2 脆性共晶体,使接头力学性能降低;②焊接时宜

以工业纯铝与纯钢的埋弧焊为例。 (1) 工艺要点 ①应以铝为主组成焊缝,焊缝中应控制 w(Cu)12%~13% ,否则晶界上会形成 Cu-Al 固溶体和 CuAl2 脆性共晶体,使接头力学性能降低;②焊接时宜
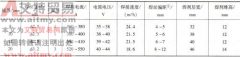
埋弧焊的热输入大,非常适合于纯铜中厚板的焊接,缺点是只能用于平焊位置。 (1) 坡口准备 坡口形式及尺寸见表 7-2 。坡口须机加工。 (2) 焊接材料选择 可选用 HS201 (丝 201 )、 HSC
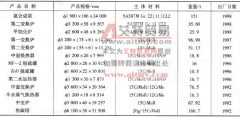
某化工设备规格为Φ 3000mm × 11560mm × 25mm ,纵环缝均采用埋弧焊工艺。 (1) 焊接材料选择 316L 系超低碳奥氏体不锈钢,应配超低碳奥氏体不锈钢焊丝和碱性烧结焊剂。本例采用与母材成分
除遵守埋弧焊常规工艺要求外,与焊接其他钢材的区别有: ①在结构允许情况下,应尽量选用低碳、超低碳母材和 C 、 S 、 P 等杂质都得到严格控制的超纯不锈钢。 ②为抑制热裂与晶
(1) 热丝埋弧焊优点 珠光体耐热钢因含 Cr 、 Mo 、 V ,必须控制接头的回火脆性。从焊接角度,则需要控制焊接热输入。通常希望热输入小于 27kJ/cm ,使埋弧焊技术受到一定限制。而热丝
(1) 多丝埋弧焊工艺在厚壁结构焊接中的优势 主要在于能极大提高熔敷效率和在一定程度上改善接头性能。经测算,双丝比单丝可提高焊接速度约 30% ,增加输入热能约 23% ;四丝比三丝
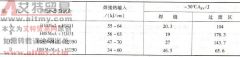
埋弧焊宜于中厚板焊接。仍以 -40 ℃用钢 16MnDR 为例。 (1) 例 1 焊件为 A2626 分子筛吸附器,系一类压力容器,工作温度 - 30 ℃,壁厚 16 ~ 18mm ,要求在焊前不预热,焊后不热处理情况下