如何采用埋弧焊工艺焊接锅炉钢与低合金结构钢
由于低合金结构钢比锅炉钢的淬硬倾向大,在焊接时应按照低合金结构钢来制订焊接工艺参数,合理选用焊接材料、焊前预热及焊后缓冷措施。 焊前对两种母材金属进行预热,避免热影

由于低合金结构钢比锅炉钢的淬硬倾向大,在焊接时应按照低合金结构钢来制订焊接工艺参数,合理选用焊接材料、焊前预热及焊后缓冷措施。 焊前对两种母材金属进行预热,避免热影
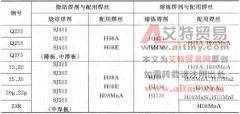
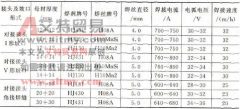
①对于开 I 形坡口的薄板,选用 H08A 焊丝配合 HJ431 或 SJ301 焊剂;对于开坡口的中厚板,选用 H08MnA 或 H10Mn2 焊丝配合 HJ431 或 SJ301 焊剂;对于开坡口的厚板,选用 H10Mn2 或 H0…
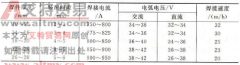
通常,在焊接一般结构时,焊丝可选 H08 、 H08A ,配合 HJ430 、 HJ431 ;焊接重要低碳钢结构时,焊丝选 H08MnA ,配合 HJ431 。具体见表 9-3 。 表 9-3 低碳钢埋弧焊焊接材料的选用 埋弧焊采用
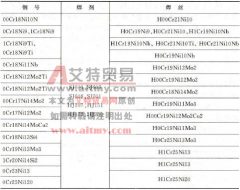
埋弧焊适用于 6mm 以上的中厚板奥氏体钢焊接,具有生产效率高、焊接参数稳定、焊缝成形好等优点。缺点是热输入量较大,因此在焊接 18-8 型钢时,要求焊缝有较多的δ相才能避免热裂
这种焊接工艺,主要是采用较大的焊接电流,将焊件一次焊透,并使焊接熔池在焊剂垫上冷却凝固,以达到一次成形的目的。这样,可提高生产率、减轻劳动强度、改善劳动条件。 在焊
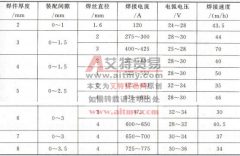
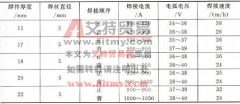
(1) 无坡口预留间隙双面埋弧焊 在焊剂垫上进行无坡口的双面埋弧焊,为保证焊透,必须预留间隙,钢板厚度越大,间隙也应越大。通常在定位焊的反面进行第一面焊缝的施焊。第一面
当无法或不便采用焊剂垫时,可将坡口钝边增加到 8mm 左右,不留间隙(或装配间隙小于 1mm ),在背面无衬托条件下悬空焊接。正面焊缝的熔深通常为焊件厚度的 40% ~ 50% ,背面焊缝
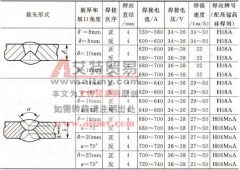
对于较厚钢板,常采用开坡口的多层焊。无论单面或双面埋弧焊,焊接接头都必须留有大于 4mm 的钝边,如果一面用手工焊封底,钝边可在 2mm 左右。图 6-68 为厚板常用的接头形式。 图
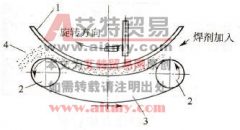
圆形简体的对接环缝进行双面自动埋弧焊时,可先在焊剂垫上焊接内环缝,见图 6-70 。焊剂垫是由滚轮和承托焊剂的皮带组成的。焊机小车固定在悬臂架上,先在焊剂垫上焊接内环缝,
船形埋弧自动焊如图 6-73 所示。 图 6-73 船形埋弧自动焊 船形焊容易保证焊接质量,因为焊丝是处于垂直状态,熔池处于水平位置。所以一般易于翻转的焊件的角焊缝常用这种船形焊法