如何选择埋弧焊的焊机
埋弧焊机有等速送丝和变速送丝两种,其中等速送丝埋弧焊机采用电弧自身调节的方式调节弧长,主要适用于Φ≤ 4mm 细焊丝进行焊接,其优点是控制系统简单,设备价格低,缺点是对焊

埋弧焊机有等速送丝和变速送丝两种,其中等速送丝埋弧焊机采用电弧自身调节的方式调节弧长,主要适用于Φ≤ 4mm 细焊丝进行焊接,其优点是控制系统简单,设备价格低,缺点是对焊
埋弧焊是指电弧在焊剂层下燃烧,来进行焊接的一种熔焊方法,它分为自动和半自动两种方式。焊接时,电弧在颗粒状的焊剂下燃烧,焊丝由送丝机构自动送人焊接区,同时,焊剂从焊
(1) 对装配的要求 ①要求接头装配间隙均匀,无错边。 ②如定位焊不足以保证定位,则须在定位焊外另加适当措施:例加采用压紧装置以及在坡口的正面或背面沿待焊焊缝焊接“马板”
答:首先按操作规程进行焊前准备。通常对于焊件板厚大于 16mm 时,可采用开坡口焊接,由于是悬空焊接,坡口应尽量采用机械加工,以保证装配间隙小于 1mm ,否则容易产生焊穿。 在
答:带状电极埋弧焊是由多丝(并列)埋弧焊发展而成。它采用钢带为电极,电极断面为长方形。由于熔敷率很高,最初用于埋弧堆焊,后来也用于埋弧焊接。 带状电极埋弧自动焊的特
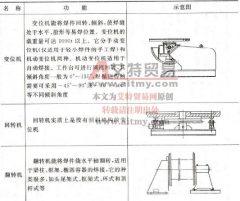
埋弧自动焊的辅助装置是实现焊接生产机械化和自动化的重要组成部分,它包括装焊夹具、焊件变位机械、焊机变位机械、焊工变位机械、焊丝清理机械、焊剂垫、焊剂输送与回收装置
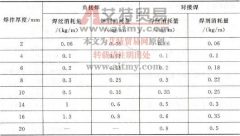
角接、对接自动埋弧焊每米焊缝的焊丝、焊剂消耗量的计算参考表 3-7 。 表 3-7 自动埋弧焊每米焊缝的焊丝、焊剂消耗量(焊丝相对密度为 7.85 )
(1) 组对 首先,两相焊筒体椭圆度和组对后的直线度必须控制在允许范围;其次,组对间隙应均匀一致,以防止间隙过小处焊不透,过大处易烧穿;最后,必须控制错边量,一般错边量
埋弧自动焊一般采用 MZ-1000 型埋弧自动焊机,它的操作包括焊前准备、焊接、停止三个过程。 (1) 焊前准备 ①把自动焊车放在焊件的工作位置上,将焊接电源的两极分别接在导电嘴和焊
答:随着埋弧焊接技术的发展,埋弧焊机的种类越来越多,可按其用途结构特点、送丝方式以及用途等来分。 (1) 按送丝方式分: ①弧压自动调节式埋弧焊机(典型的焊机为 MZ-1000 );