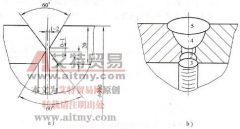
手工焊封底埋弧焊有哪些主要工艺特点
手工焊封底埋弧焊可根据板厚和结构形式,采用 I 形坡口、单面坡口或双面坡口(手工焊部分为小 V 形坡口),封底层厚度可在 6~10mm 之间,焊条电弧焊一般须焊 2~4 层,手工钨极氩弧焊

手工焊封底埋弧焊可根据板厚和结构形式,采用 I 形坡口、单面坡口或双面坡口(手工焊部分为小 V 形坡口),封底层厚度可在 6~10mm 之间,焊条电弧焊一般须焊 2~4 层,手工钨极氩弧焊
答:根据 GB/T 5293-1999 《埋弧焊用碳钢焊丝和焊剂》的规定,其型号分类根据焊丝一焊剂组合的熔敷金属力学性能、热处理状态进行划分。焊丝一焊剂组合的型号编制方法如下: 字母“
答:搭接接头和丁字接头的角焊缝可采用船形焊和斜角焊两种形式,如图 1 所示。当焊件较小容易翻转时,多采用船形焊。不易翻转的焊件则采用斜角焊。 (1) 船形焊。船形焊时两板各
坡口设计必须按结构具体焊接工艺要求,一般原则为: ①可不开坡口的尽量不开坡口,包括可不开坡口焊透和结构无焊透要求两种情况。 ②为提高生产率和节约焊接材料(同时也节约
(1) 生产率高 埋弧焊的电流常用到 1000 A 以上,比焊条电弧焊高 6 ~ 8 倍,因而熔深大,对于 20 ~ 25 mm 以下的工件可以不开坡口施焊;同时节省了更换焊条的时间,所以埋弧焊比焊条电
答: (1) 生产率高。这主要是因为埋弧焊是经过导电嘴将焊接电流导人焊丝的,与焊条电弧焊相比,导电的焊丝长度短,其表面又无药皮包覆,不存在药皮成分受热分解的限制,所以允
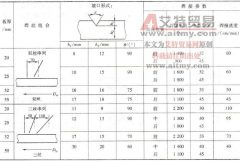
多丝埋弧焊可大大提高生产率,在结构钢厚壁结构中已获得广泛认可,其中以双丝焊和三丝焊应用最广。以双丝焊为例,焊接工艺参数的选择与焊丝排列方式有很大关系。并列双丝和丝
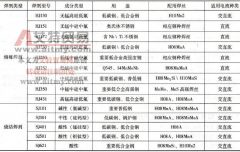
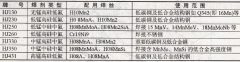
答:埋弧焊焊丝的选配原则,主要是根据被焊钢材的类别及对焊接接头性能要求加以选择,并与适当的焊剂相配合。 (1) 埋弧焊焊丝的选配原则 ①对于低碳钢和低合金高强钢的焊接,应
悬空焊可用于 I 形坡口焊及其他形式坡口焊,但均须保证钝边与装配间隙在允许范围内,而且有下列特定要求: (1)I 形坡口无预留间隙双面悬空焊 第一面焊缝熔深通常为板厚的 40% ~
焊丝与焊剂是埋弧焊的焊接材料。焊丝的的作用相当于焊条芯,焊剂的作用相当于焊条药皮。在焊接过程中,焊剂能隔离空气,使焊缝金属免受空气侵害,同时对熔池金属起类似焊条药