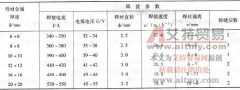
结构钢环缝对接埋弧焊有哪些工艺要点
焊丝偏距在环缝焊接中有何作用 (1) 内环缝焊接 一般在焊剂垫上焊接。环缝焊剂垫由滚轮和承托焊剂的传送带组成,以筒体自重压紧焊剂层,以焊剂与筒体间摩擦力,在筒体转动时带动

焊丝偏距在环缝焊接中有何作用 (1) 内环缝焊接 一般在焊剂垫上焊接。环缝焊剂垫由滚轮和承托焊剂的传送带组成,以筒体自重压紧焊剂层,以焊剂与筒体间摩擦力,在筒体转动时带动
焊条电弧焊时,引燃电弧,维持弧长,移动电弧以及焊接结束时填满弧坑等动作完全是靠手工进行的。所以手弧焊生产效率低,而且工人的技术水平和思想情绪对焊接质量影响很大,产
答:坡口角度很小的埋弧焊称为窄间隙埋弧焊。窄间隙埋弧焊的坡口面角一般为 1 ° ~3 °,在厚壁容器进行窄间隙埋弧焊过程中,坡口面角随着焊缝收缩也相应地缩小到接近 0 °,使坡口
答:手工埋弧压力焊机的组成如下: 1 .手工埋弧压力焊机由 BX3-500 型或 BX3 - 500 型弧焊变压器焊接机架、工作平台和焊接机头组成,见图 7-26 。焊机的立柱可上下调整,以便于预埋件
答:在其他参数不变的情况下,电弧长度的稳定是维持自动埋弧焊系统稳定的关键因素。根据维持弧长稳定的方式不同,将埋弧自动焊分为两种基本类型,即等速送进式(电弧自身调节
答: (1) 焊接电流。随着焊接电流的增大,焊缝熔深和余高都有显著增加,而焊缝宽度变化不大。在一定的焊接速度下,焊接电流过大会造成烧穿或过大的热影响区;反之,熔深不足,
答:埋弧压力焊是用于焊接预埋铁件钢筋的一种焊接方法。它是将钢筋与钢板安放成 T 形式,利用焊接电流通过在焊剂层下产生电弧,形成熔池,加压完成的一种压焊方法(见图 7-25 )
答:一般所说的埋弧焊,在无说明的情况下均指通常说的自动埋弧焊,它的电弧引燃、焊丝送进和使电弧沿焊接方向移动等过程都是由机械装置自动完成的。焊接时电源的两极分别接在
工件与水平面呈一定角度,焊缝处于斜置位置施焊时叫倾斜焊,根据焊接方向不同,又可分为上坡焊和下坡焊,它们对焊缝成形的影响和焊丝倾斜时一致,见图 1 。 图 1 焊件位置对焊缝
答:采用埋弧焊焊接铜与铝的工艺要点: (1) 接头形式及坡口。通常采用对接接头,单边 V 形坡口。 (2) 在坡口内填丝。为增加焊缝中铝的成分,减少铜的成分,防止脆性,可在坡口内填