如何采用埋弧焊焊接奥氏体不锈钢
埋弧焊适用于 6mm 以上的中厚板奥氏体钢焊接,具有生产效率高、焊接参数稳定、焊缝成形好等优点。缺点是热输入量较大,因此在焊接 18-8 型钢时,要求焊缝有较多的δ相才能避免热裂

埋弧焊适用于 6mm 以上的中厚板奥氏体钢焊接,具有生产效率高、焊接参数稳定、焊缝成形好等优点。缺点是热输入量较大,因此在焊接 18-8 型钢时,要求焊缝有较多的δ相才能避免热裂
(1) 不同奥氏体钢之间的焊接性 存在三个问题:一是热裂纹敏感性;二是耐腐蚀性能,尤其是耐晶间腐蚀性能的下降;三是在高温下工作的接头有可能造成焊缝与母材的热强性差异(通
答: (1) Cr 、 Ti 等合金元素在焊接时极易氧化烧损。 (2) 焊接接头的耐蚀性是奥氏体钢焊接的主要问题。腐蚀形式除总体均匀腐蚀外,还有晶间腐蚀、应力腐蚀开裂、点腐蚀和选择性腐
壁厚不大时可采用 SMAW 焊或 TIG 焊。 (1)SIVIAW 焊 以炼钢电炉上的 T2 导电管与 1Cr18Ni9Ti 法兰的 SMAW 焊为例,要求 PT 探伤及试压合格。铜管规格Φ 130mm × 15mm ,不锈钢法兰壁厚 …
以某容器中厚度为 2mm 镍基高温合金 GH44 与奥氏体不锈钢 1Cr18Ni9Ti 间的焊接为例。 (1) 焊接试验 经以母材 GH44 上切取的 1mm × 2mm 板条为填充金属的 TIG 焊试验,无论固溶强化或时效强化的
选用珠光体钢焊接材料时会产生脆性层,从而引起裂纹,故必须选用奥氏体钢焊接材料。并注意:①选用 18-8 型铬镍不锈钢焊接材料,虽可提高熔合区塑性,但于抗裂性无补;如选用
以 15CrMo 与 1Cr18Ni9Ti 为主体材料的中温压力容器,工作温度 385~400 ℃,最高工作压力 1.9MPa 。 (1) 焊接性分析 15CrMo 的碳当量达 0.46%~0.66% ,具有冷裂和再热裂纹倾向,一般要求…
(1) 低碳钢与奥氏体钢相焊 焊接工艺条件与接头性能见表 11-14 。 表 11-14 低碳钢与奥氏体钢间焊接时的工艺条件与接头性能 (2) 中碳钢、低合金钢与奥氏体钢相焊 1) 中碳钢、低合金钢与
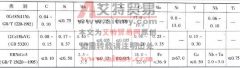
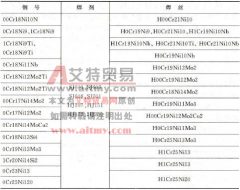
12Cr1MoVG 与 0Cr18Ni11Nb( TP347) 小径管间的 TIG 焊,常见于大容量火电机组,母材和焊丝化学成分见表 11-29 。 表 11-29 母材和焊丝的化学成分(质量分数, % ) (1) 焊接性分析 奥氏体不…
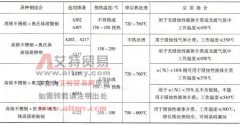
(1) 高铬不锈钢与奥氏体钢相焊 焊接工艺条件及接头应用场合见表 11-15 。 (2) 高铬耐酸耐热钢与奥氏体钢相焊 焊接工艺条件及接头性能见表 11-16 。 (3) 高铬热强钢与奥氏体钢相焊 焊接工