如何进行板材对接仰焊
仰焊是各种位置焊接中最困难的一种焊接方法,由于熔池倒悬在焊件下面,没有固体金属承托,所以焊缝成形困难,同时,在施焊中,还常发生熔渣越前的现象,故控制运条方面要比平

仰焊是各种位置焊接中最困难的一种焊接方法,由于熔池倒悬在焊件下面,没有固体金属承托,所以焊缝成形困难,同时,在施焊中,还常发生熔渣越前的现象,故控制运条方面要比平
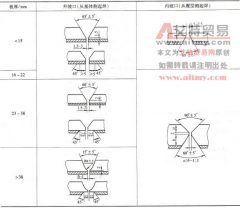
对接焊坡口形式示于表 11-66 ,适用于平板对接,以及简体纵、环缝 SMAW 焊和 SAW 焊。搭接接头和角接接头的构成如图 11-34 所示。根据构件焊接接头位置,有时又可分为外坡口和内坡口,
(1) 工况 镍精矿的二次冶炼、提纯过程中,涉及截面 150mm × 150mm ,长 1500mm 的方形镍棒对接,一般以大电流 TIG 自熔焊工艺焊接。 (2) 焊接性分析 ①镍表面的氧化膜可保护内部镍的进一步
Φ 340/ Φ 290mm × 25mm 的 4Cr13 马氏体不锈钢铸管,因铸造能力限制,必须接长。 (1) 焊接工艺 以焊条电弧焊方法拼接:①开如图 5 -18 所示的 U 形坡口;②选用Φ 4. 0mm 的 A107 奥氏体不锈…
炉管规格 Φ 114mm × 8mm ,材料美国钢种 A312-81a ,系 Cr25Ni20 型不锈耐热钢,其化学成分见表 5-28 。 表 5-28 A312-81a 钢化学成分实测值(质量分数, % ) (1) 焊接工艺采用焊条电…
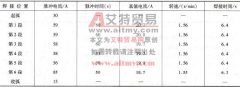
以 EAST 全超导托卡马克核聚变装置的 35kmCICC 导体制作中, SUS316LN 不锈钢 600m 长管对接的自动 TIG 焊为例,予以说明。 (1) 工况 首先应使Φ 26mm × (8000~12000)mm × 1.5m…
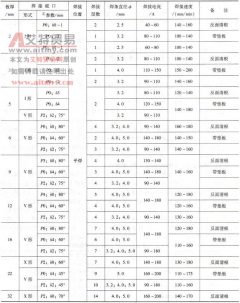
见表 5-7 。 表 5-7 奥氏体不锈钢对接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
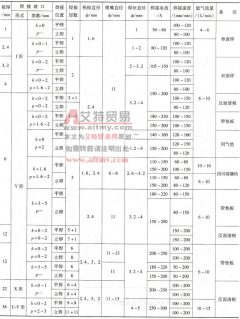
见表 5-5 。 表 5-5 奥氏体不锈钢对接接头焊条电弧焊常规焊接参数 ①除坡口角α为“°”外。 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,
我国在长输管线对接接头野外施工中的常规向下立焊工艺,采用纤维素向下立专用焊条封底,药芯焊丝 CO ,气体保护填充和盖面的焊接工艺。关键是 MAG 焊设备的适用性以及焊接材料与